Die besten Verbundwerkstoff-Schneidwerkzeuge für moderne Verbundwerkstoffe
In vielen modernen Branchen wie der Luft- und Raumfahrt, der Automobilindustrie, den erneuerbaren Energien und der Sportgeräteherstellung kommen in großem Umfang moderne Verbundwerkstoffe zum Einsatz, etwa kohlenstofffaserverstärkte Kunststoffe (CFK/CFRP), Glasfaser, Kevlar und Hybridlaminate. Diese Werkstoffe bieten ein sehr hohes Verhältnis von Festigkeit zu Gewicht, sind korrosionsbeständig und lassen viel Gestaltungsfreiheit, doch ihre Bearbeitung ist eine große Herausforderung. Die sehr harten und abrasiven Fasern, der Schichtaufbau und die Neigung zur Delamination erfordern Verbundwerkstoff-Schneidwerkzeuge, die speziell auf die geforderte Präzision und Standzeit ausgelegt sind.
Die Wahl der passenden Schneidwerkzeuge entscheidet nicht nur über saubere, präzise Schnitte, sondern auch über längere Standzeiten, weniger Ausschuss und eine höhere Produktionseffizienz. Im Folgenden finden Sie die besten Werkzeugtypen und Technologien, die heute für die Bearbeitung moderner Verbundwerkstoffe zur Verfügung stehen.
1. Diamantbeschichtete Schneidwerkzeuge: der Industriestandard für abrasive Verbundwerkstoffe
Diamantbeschichtungen, insbesondere polykristalliner Diamant (PKD) und CVD-Diamantbeschichtungen (Chemical Vapor Deposition), sind der Standard für die Präzisionsbearbeitung moderner Verbundwerkstoffe.
Werkzeuge mit Diamantbeschichtung sind aus folgenden Gründen die beste Wahl.
-
Die extreme Härte widersteht dem Verschleiß durch Kohlenstoff- und Glasfasern.
-
Die hervorragende Hitzebeständigkeit sorgt auch bei sehr hohen Spindeldrehzahlen für gleichbleibende Leistung.
-
Extrem scharfe Schneidkanten vermeiden Delamination und Ausfransen, da sie nahezu laserartig schneiden.
-
Die Standzeit ist lang, ein großer Unterschied zu Hartmetall bei anspruchsvollen Anwendungen.
Beste Einsatzgebiete
-
Besäumen von CFK-Bauteilen
-
Fräsen von Laminaten in Luftfahrtqualität
-
Automatisierte Bearbeitung in hohen Stückzahlen
Für Hersteller, die CNC-Schneidwerkzeuge einsetzen, sind diamantbeschichtete Fräser, Bohrer und Schaftfräser unverzichtbar, wenn es auf Präzision und Langlebigkeit ankommt.
2. Werkzeuge mit polykristallinem Diamant (PKD): Hochleistungs-Schneidwerkzeuge für die Großserienfertigung
PKD-Werkzeuge entstehen, indem Diamantpartikel zu einer festen Masse gesintert werden. Das Ergebnis ist eine äußerst widerstandsfähige Schneide. Sie zählen zu den Hochleistungs-Schneidwerkzeugen, vor allem dort, wo das Werkstückmaterial herkömmliche Fräser schnell verschleißt.
Vorteile
-
Hervorragende Verschleißfestigkeit in abrasiven Umgebungen
-
Gleichbleibende Oberflächengüte über lange Produktionszyklen
-
Individuelle Werkzeuggeometrien für delaminationsfreies Schneiden
Anwendungen
PKD-Schneidwerkzeuge überzeugen bei:
-
Strukturbauteilen für die Luft- und Raumfahrt
-
der Bearbeitung von Windkraft-Rotorblättern
-
Karosserieteilen aus Kohlefaser für die Automobilindustrie
Ihre Steifigkeit und Langlebigkeit machen sie ideal für robotergestützte Bearbeitungszellen und automatisierte CNC-Linien, in denen Werkzeugwechsel auf ein Minimum reduziert werden müssen.
3. Hartmetallwerkzeuge mit modernen Beschichtungen: die wirtschaftliche Option
Diamantwerkzeuge sind Premiumlösungen, doch beschichtete Hartmetallwerkzeuge werden weiterhin häufig für kleinere Stückzahlen oder die Bearbeitung gemischter Werkstoffe eingesetzt. Moderne Beschichtungen wie TiAlN, TiCN und DLC (diamantähnlicher Kohlenstoff) sorgen für höhere Verschleißfestigkeit und stabilere Schnittbedingungen.
Vorteile
-
Wirtschaftlicher als PKD- oder CVD-Diamant
-
Gute Leistung bei weicheren Verbundwerkstoffen
-
Beständig gegen Aufbauschneiden und Wärmeentwicklung
Sie sind besonders nützlich in Betrieben, die Verbundwerkstoffe nur zeitweise bearbeiten und ein ausgewogenes Verhältnis von Leistung und Kosten wünschen.
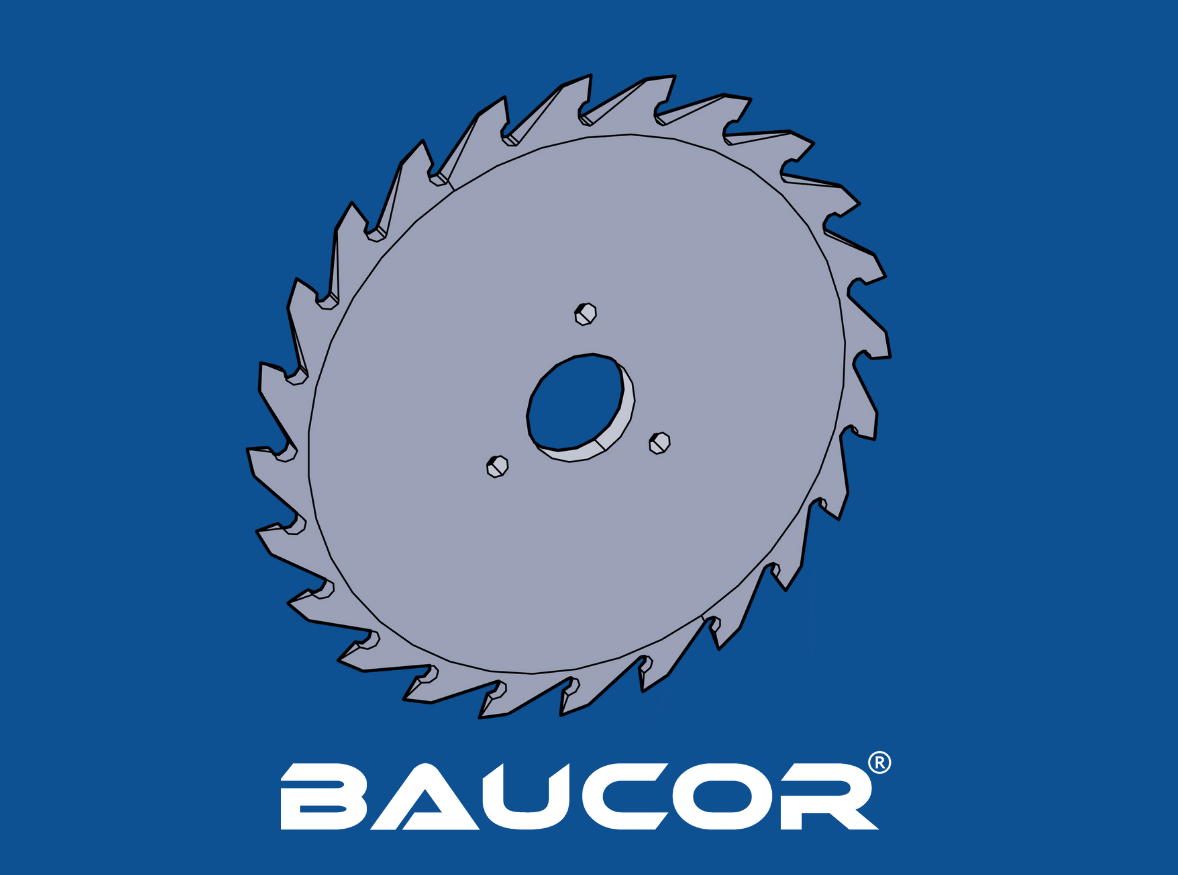
4. Kreuzverzahnte Fräser (Burr-Typ) für Glasfaser und weiche Verbundwerkstoffe
Kreuzverzahnte Fräser (Burr-Typ) für Verbundwerkstoffe besitzen mehrere genutete Schneiden, die die Fasern eher abschleifen als abschneiden. Durch diese schleifende Wirkung bleiben die Fasern im Material gebunden, was bei bestimmten Werkstoffen zu einer sehr guten Oberflächenqualität führt.
Hervorragend geeignet für
-
Glasfaserplatten
-
Wabenstrukturen
-
Kurzfaserverstärkte Kunststoffe
Kreuzverzahnte Fräser haben die genannten Vorteile, sind jedoch nicht so langlebig wie Diamantwerkzeuge. Dennoch liefern sie einen sauberen Schnitt und eignen sich für den Einsatz in CNC-Bearbeitungsumgebungen.
5. Kompressionsfräser für saubere, delaminationsfreie Kanten
Kompressionsfräser haben eine kombinierte Nutgeometrie (unten Rechtsdrall, oben Linksdrall) und drücken die Schichten des Verbundwerkstoffs beim Schneiden nach innen zusammen.
Vorteile
-
Delamination und Ausfransen werden stark reduziert
-
Bessere Kantenqualität bei laminierten Werkstoffen
-
Fertige Verbundbauteile lassen sich perfekt besäumen
Das ist besonders bei laminierten CFK-Platten von Nutzen, die in der Luftfahrt und im Motorsport zum Einsatz kommen.
6. Vollhartmetall-Bohrer (VHM) mit optimierter Spitzengeometrie
Beim Bohren von Verbundwerkstoffen kann es bei ungeeigneten Werkzeugen zu Delamination, Splittern und Faserausbrüchen kommen. Heutige Vollhartmetall-Bohrer für Verbundwerkstoffe bieten mehrere Vorteile, die sie von früheren Hartmetallbohrern unterscheiden:
Optimierte Spitzengeometrie
Spitzen mit doppeltem Anschliff
Spanbrechende Schneiden
Vorteile
-
Weniger Ausfransen auf der Austrittsseite
-
Präzisere Bohrungsdurchmesser
-
Bessere Bohrungsqualität
In Verbindung mit automatisierten CNC-Schneidwerkzeugen erzeugen diese Bohrer Bohrungen in Luftfahrtqualität, die selbst strengste Toleranzanforderungen erfüllen.
7. Spanbrecher- und Wellenschliff-Schneidwerkzeuge zur Wärmereduzierung
Die Bearbeitung von Verbundwerkstoffen unterscheidet sich vom klassischen Zerspanen von Metall: Es entstehen keine Metallspäne, sondern vor allem Fasern und Staub. Werkzeuge mit Wellenschliff oder Spanbrecherkanten zerteilen die Fasern in winzige Partikel. Das führt zu geringerer Wärmeentwicklung und verhindert, dass sich das Werkzeug zusetzt.
Darum sind sie wichtig
-
Geringere thermische Belastung der Schneide
-
Niedrigere Kosten für den Werkzeugwechsel
-
Höhere Schneideffizienz insgesamt
Diese Werkzeuge entfalten ihren größten Nutzen bei dicken Verbundstapeln oder harzreichen Werkstoffen, die an Standardfräsern gerne anhaften.
8. Ultraschall-Schneidwerkzeuge: die fortschrittliche Alternative
Die Ultraschallbearbeitung gewinnt immer mehr an Bedeutung, weil sich damit zähe Werkstoffe mit sehr geringer Kraft schneiden lassen. Das Werkzeug führt Schwingbewegungen mit Ultraschallfrequenz aus, wodurch die Reibung erheblich sinkt.
Vorteile
-
Sauberere Kanten, nahezu ohne Delamination und mit perfekter Haftung
-
Weniger Verschleiß am Werkzeug
-
Präzises Besäumen spröder Verbundwerkstoffe
Ultraschallsysteme sind zwar teuer, doch sie sind die Zukunft der Verbundwerkstoffbearbeitung in Anwendungen, die höchste Präzision erfordern.
Das beste Werkzeug für Ihren Verbundwerkstoff
Die Wahl der richtigen Verbundwerkstoff-Schneidwerkzeuge hängt stark vom jeweils bearbeiteten Verbundwerkstoff ab:
|
Art des Verbundwerkstoffs |
Empfohlene Werkzeuge |
|
Kohlefaser (CFK/CFRP) |
PKD-Fräser, diamantbeschichtete Schaftfräser |
|
Glasfaser (GFK/GFRP) |
Kreuzverzahnte Fräser, beschichtete Hartmetallfräser |
|
Kevlar / Aramidfaser |
Werkzeuge mit Wellenschliff und Spanbrecher |
|
Hybridlaminate (CFK/Aluminium) |
Mehrwerkstoff-Werkzeuge aus Hartmetall oder mit Diamantbeschichtung |
|
Wabenplatten |
Kreuzverzahnte Fräser, spezielle Wabenfräser |
Fazit
Moderne Verbundwerkstoffe erfordern ebenso moderne Bearbeitungslösungen. Ob Hochleistungs-Schneidwerkzeuge als diamantbeschichtete, PKD- oder CVD-Werkzeuge in der automatisierten Hochgeschwindigkeitsbearbeitung auf CNC-Maschinen oder beim manuellen Besäumen eingesetzt werden: Die Auswahl dieser Hochleistungs-Schneidwerkzeuge, von diamantbeschichteten und PKD-Werkzeugen über Kompressionsfräser bis zu Ultraschallschneidern, garantiert die besten Ergebnisse. Die am besten geeigneten Werkzeuge haben die längste Standzeit, widerstehen Hitze am besten und sind auf die besonderen physikalischen Eigenschaften der Verbundwerkstoffe zugeschnitten. Mit Verbundwerkstoff-Schneidwerkzeugen verdoppeln Hersteller nicht nur Produktivität und Präzision, sondern profitieren auch von besserer Bauteilqualität und geringeren Werkzeugkosten auf lange Sicht.