Häufige Fehler bei der Gewindebohrerfertigung vermeiden, für stabilere Gewinde
Das Gewindeschneiden in gefertigten Bohrungen ist ein entscheidender Prozess, der dafür sorgt, dass Befestigungselemente richtig sitzen und dauerhaft halten. Leider führen vermeidbare Fehler, die viele Fachleute und Hersteller beim Gewindeschneiden machen, zu minderwertigen Gewinden, Bruch von Werkzeugen und Verlust von Produktionszeit. Wie Sie Effizienz, Standzeit und Gesamtqualität bei Gewindebohrungen verbessern, lernen Sie am besten aus den häufigsten Fehlern. Diese häufigen Fehler sollten Sie bei der Gewindebohrerfertigung beim Gewindebohren in gefertigten Bohrungen vermeiden:
1. Falsche Wahl des Gewindebohrers
Einer der häufigsten Fehler bei der Herstellung von Gewindebohrern ist der Einsatz der falschen Art von Gewindebohrer oder Beschichtung für bestimmte Werkstoffe und die jeweilige Anwendung. Unterschiedliche Werkstoffe erfordern jeweils passende Arten von Gewindebohrern, Beschichtungen und Geometrien. So kann beispielsweise ein Standard-Gewindebohrer in metallischen Werkstoffen im selben Prozess extremen Verschleiß und Bruch auslösen. Folgende Faktoren sollten Sie besonders beachten:
-
Härte und Zähigkeit der Werkstoffe
-
Gewindeart: ob Fein- oder Grobgewinde
-
Erforderliche Bohrungstiefe; erforderliche Gewindebohrergeometrie
Eine richtige Gewindebohrerauswahl verlängert die Standzeit und sorgt für hochwertige Gewinde, wodurch Fehler und Nacharbeit abnehmen.
2. Unzureichende Vorbereitung der Bohrungsgröße
Ein weit verbreiteter Irrtum bei der Gewindebohrerfertigung ist, dass die Standardbohrergröße immer passend sei. Bohrungen mit falscher Größe, ob zu groß oder zu klein, können die Qualität der geschnittenen Gewinde beeinflussen. Ist die Bohrung zu klein, steigt die Belastung des Gewindebohrers, und er bricht leicht. Ist sie zu groß, werden die Gewinde schwach und können keine ausreichende Befestigungsfestigkeit bieten.
Das lässt sich vermeiden, indem Sie die richtigen Bohrertabellen verwenden, den Gewindeüberdeckungsgrad berücksichtigen und Präzisionsbohrverfahren einsetzen.
3. Fehlende oder falsche Schmierung
Schmierung ist bei der Gewindebohrerfertigung ein entscheidender Aspekt, besonders bei härteren Metallen. Unzureichende Schmierung führt zu Reibungsaufbau, der vorzeitigen Werkzeugverschleiß und schlechte Gewindequalität verursacht. Die Verwendung der richtigen Gewindeschneidflüssigkeit sorgt für:
-
Geringere Wärmeentwicklung
-
Gleichmäßigen Schnittverlauf
-
Längere Standzeit des Gewindebohrers
Wasserlösliche Schmierstoffe eignen sich für allgemeine Anwendungen, während hochviskose Öle für zähere Werkstoffe am besten sind.
4. Gewindebohren mit schiefem Gewindebohrer
Beim Gewindebohren mit einem schief angesetzten Gewindebohrer entstehen ungleichmäßige oder beschädigte Gewinde. Das passiert meist beim Handgewindebohren oder beim Einsatz weniger genauer Gewindebohrausrüstung. Schief angesetzte Gewindebohrer schneiden die Mutter über Kreuz, wodurch das Befestigungselement unbrauchbar wird.
-
Um das Problem zu vermeiden, stellen Sie sicher, dass
-
das Werkstück korrekt eingespannt ist
-
zum Gewindebohren Führungen oder hochgenaue Gewindebohrmaschinen verwendet werden
-
der Gewindebohrer senkrecht zur Werkstückoberfläche steht
Die Investition in hochwertige Gewindebohrer-Konstruktionsleistungen kann das Risiko eines Schiefansetzens verringern, indem sie optimale Werkzeuggeometrien und Präzision im Fertigungsprozess sicherstellen.
5. Zu hohes oder zu geringes Drehmoment
Das beim Gewindebohren aufgebrachte Drehmoment ist entscheidend. Zu viel Kraft kann den Gewindebohrer brechen lassen, besonders in härteren Werkstoffen. Zu wenig Kraft kann dagegen zu unvollständigen Gewinden oder rauen Oberflächen führen.
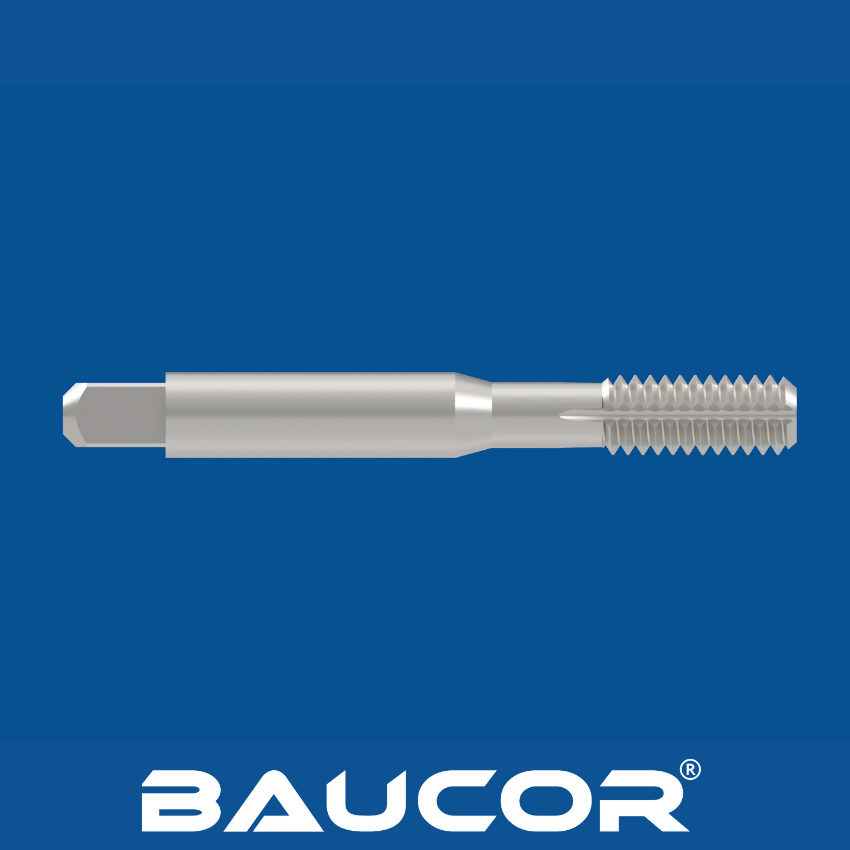
Dieser Gewindebohrer wird mit einer Gewindebohrmaschine mit Drehmomentkontrolle eingesetzt, um Bruch zu verhindern und für feste Gewinde zu sorgen. Die Bewegung beim Handgewindebohren sollte gleichmäßig und kontrolliert sein, mit häufigem Zurückdrehen, um die Späne zu entfernen.
6. Spanabfuhr vernachlässigt
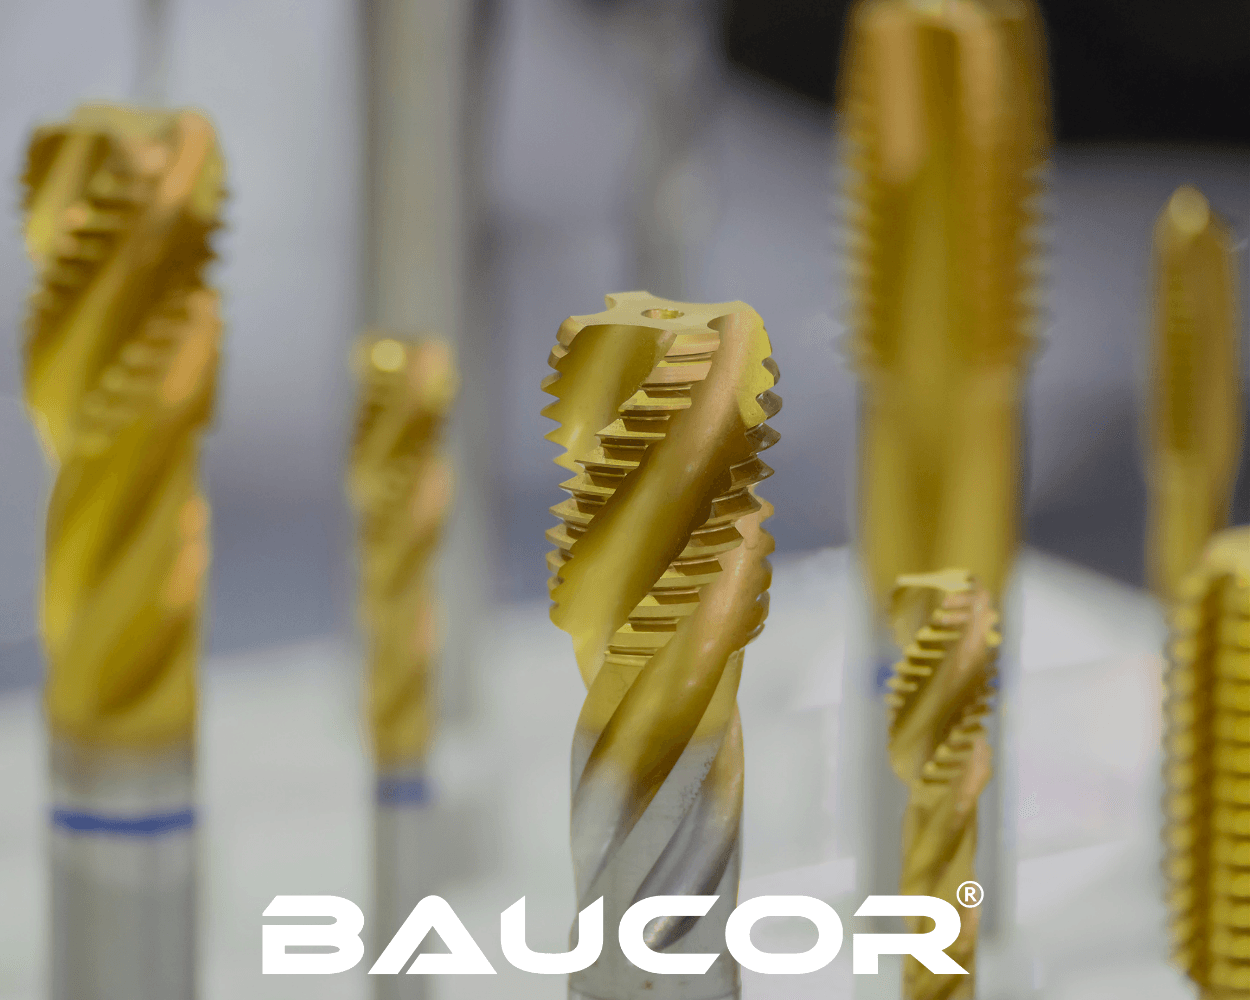
Spanansammlung in der Bohrung ist die Hauptursache für Gewindebohrerbruch. Der verdichtete Span in den Bohrungen der Gewindebohrung während der Fertigung führt zum Festklemmen des Gewindebohrers und schließlich zum Bruch. Strategien für die richtige Spanabfuhr sind:
-
Spiralspitz-Gewindebohrer bei Durchgangsbohrungen verwenden
-
Spiralnut-Gewindebohrer bei Sacklöchern
-
Druckluft oder Kühlmittel zur Spanentfernung einsetzen
Das regelmäßige Entfernen der Späne sorgt dafür, dass der Gewindebohrer effizient arbeitet, und verhindert so Verunreinigungen bei ununterbrochenem Gewindeschneiden.
7. Gewindebohrer nicht nachschleifen und/oder nicht ersetzen
Gewindebohrer verschleißen mit der Zeit kontinuierlich. Die meisten Anwender warten, bis ein Gewindebohrer tatsächlich ausfällt, und schieben den Austausch daher eher auf, statt Gewindebohrer regelmäßig zu prüfen und vor einem Ausfall und möglichen Schäden am Werkzeug zu ersetzen. Einige Anzeichen für einen verschlissenen Gewindebohrer sind:
-
Erhöhter Drehmomentbedarf
-
Raue oder unvollständige Gewinde
-
Ausbrüche oder stumpfe Schneiden
Die Zusammenarbeit mit professionellen Anbietern für die Auslegung von Gewindebohrern trägt dazu bei, dass Ihre Gewindewerkzeuge auf Langlebigkeit und Präzision ausgelegt sind und seltener ersetzt werden müssen.
8. Gewindebohrer von minderer Qualität verwenden
Kompromisse bei der Qualität des Gewindebohrers können zu häufigen Ausfällen und schlechter Leistung führen. Hochwertige Gewindebohrer aus Hartmetall oder Schnellarbeitsstahl mit passender Beschichtung bieten höhere Standzeiten und mehr Genauigkeit. Wer etwas mehr in hochwertige Gewindebohrer investiert, die speziell auf Werkstoff und Anwendung abgestimmt sind, verringert Stillstandszeiten und erreicht eine bessere Gewindekonstanz.
9. Die Schnittgeschwindigkeit beim Gewindebohren als wichtigen Parameter ignorieren
Eine falsche Geschwindigkeit beim Gewindebohren beeinträchtigt die Qualität der Gewinde und die Standzeit der Werkzeuge. Hohe Geschwindigkeit erzeugt Wärme; das führt zu erhöhtem Verschleiß am Werkzeug und zu rauen Gewinden. Niedrige Geschwindigkeiten führen zu ineffizientem Schneiden und Spanstau.
Die empfohlenen Geschwindigkeiten für das Gewindebohren hängen von der Werkstoffart und den Spezifikationen der Gewindebohrer ab. Die höchste Konstanz in der Automatisierung wird mit CNC-Gewindebohrmaschinen erreicht, deren Drehzahl sich einstellen lässt.
10. Gewindelehrung und Prüfung auslassen
Nach dem Gewindebohren versäumen es viele Hersteller, die Gewinde ordnungsgemäß zu lehren, was zu fehlerhaften Teilen führt. Gewindelehren prüfen die Maßgenauigkeit und stellen sicher, dass das Gewindeloch die geforderten Toleranzen einhält.
-
Gewinde-Gutlehrdorne für Innengewinde
-
Optische Messsysteme für die Präzisionsprüfung
Dieser Schritt verhindert kostspielige Nacharbeit und stellt sicher, dass alle Gewindelöcher die Konstruktionsvorgaben erfüllen.
Fazit
Wer die häufigsten Fehler bei der Gewindebohrerfertigung vermeidet, steigert Effizienz, Qualität und Haltbarkeit von Gewindelöchern. Hersteller können Ausschuss und Werkzeugausfälle deutlich verringern, indem sie den richtigen Gewindebohrer auswählen, das Loch richtig vorbereiten, die Schmierung aufrechterhalten und präzise Ausrichtungstechniken einsetzen. Eine hochwertige Gewindebohrerfertigung und professionelle Auslegung der Gewindebohrer sorgen für optimale Leistung und langfristige Zuverlässigkeit. Wenn Sie diese typischen Fehler beheben, wird Ihr Gewindebohrprozess effizienter, wirtschaftlicher und hochgenau, was zu qualitativ hochwertigeren Endprodukten (Produkte) führt.
Holen Sie noch heute ein Angebot ein und überzeugen Sie sich von der Leistung und Qualität unserer Präzisionsbohrer!