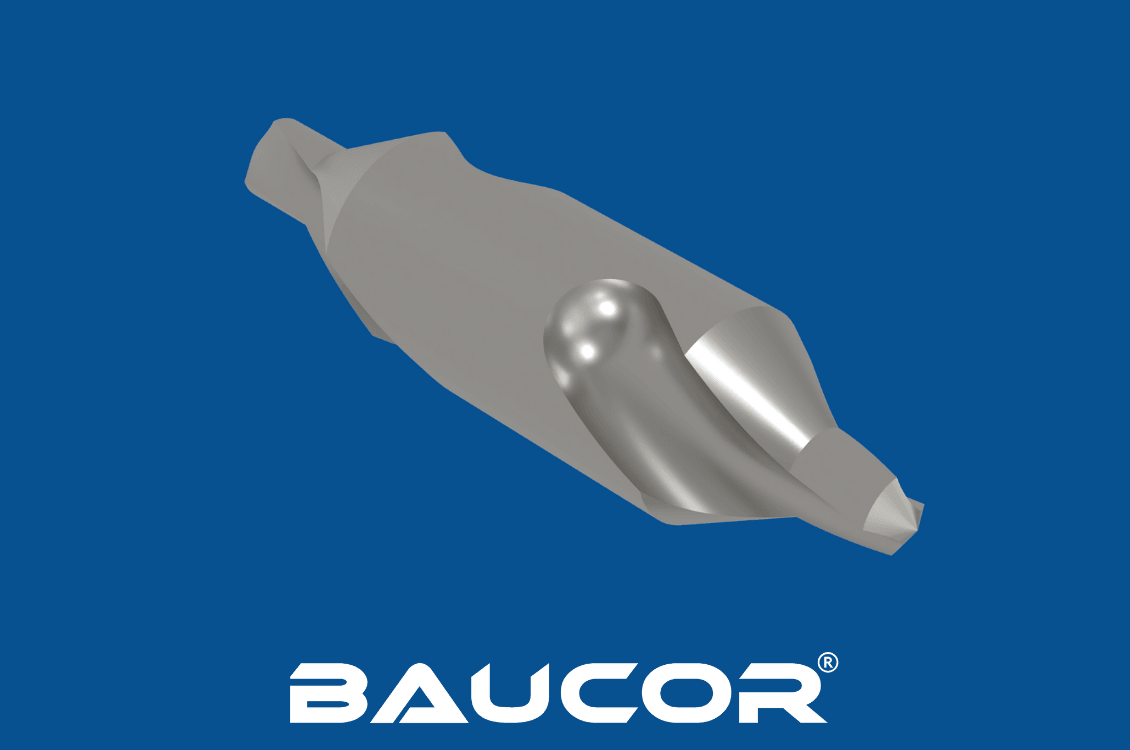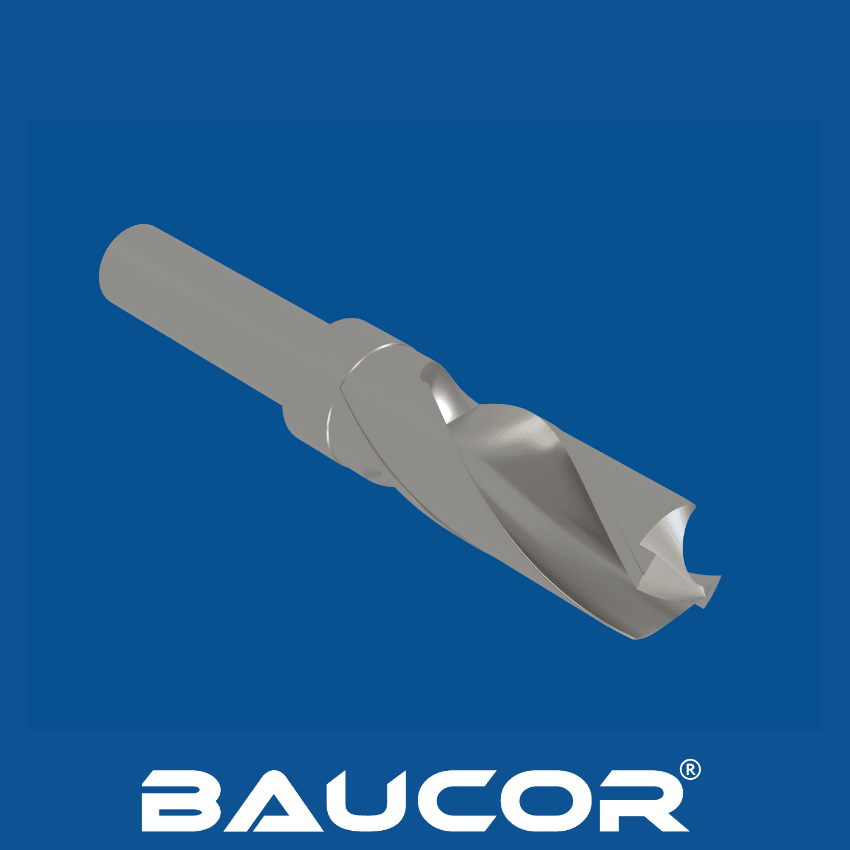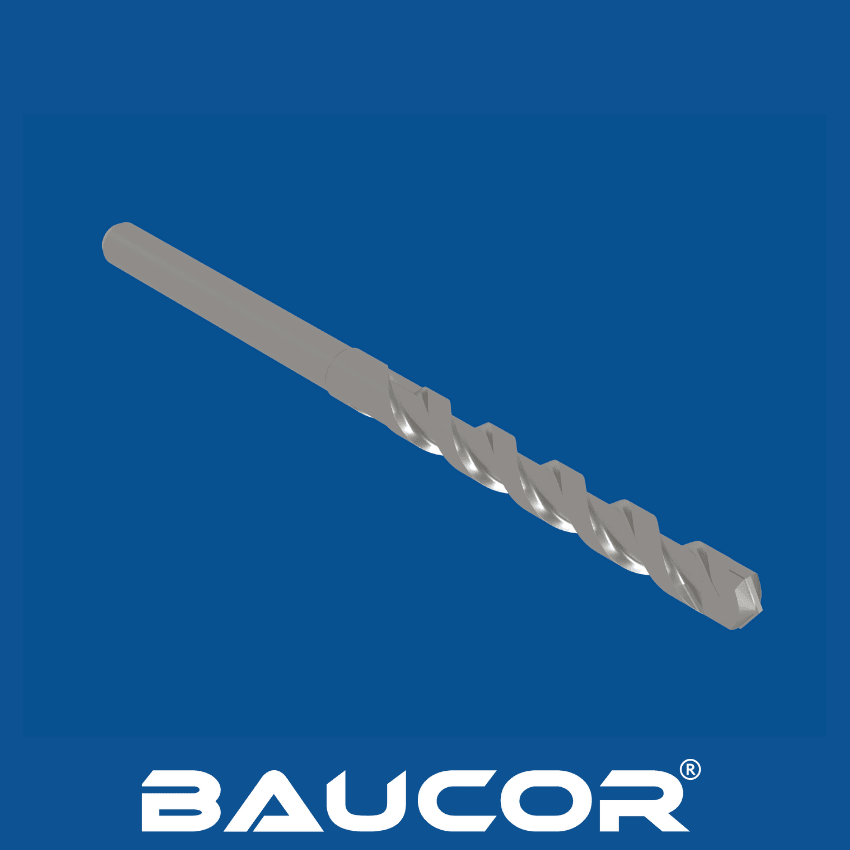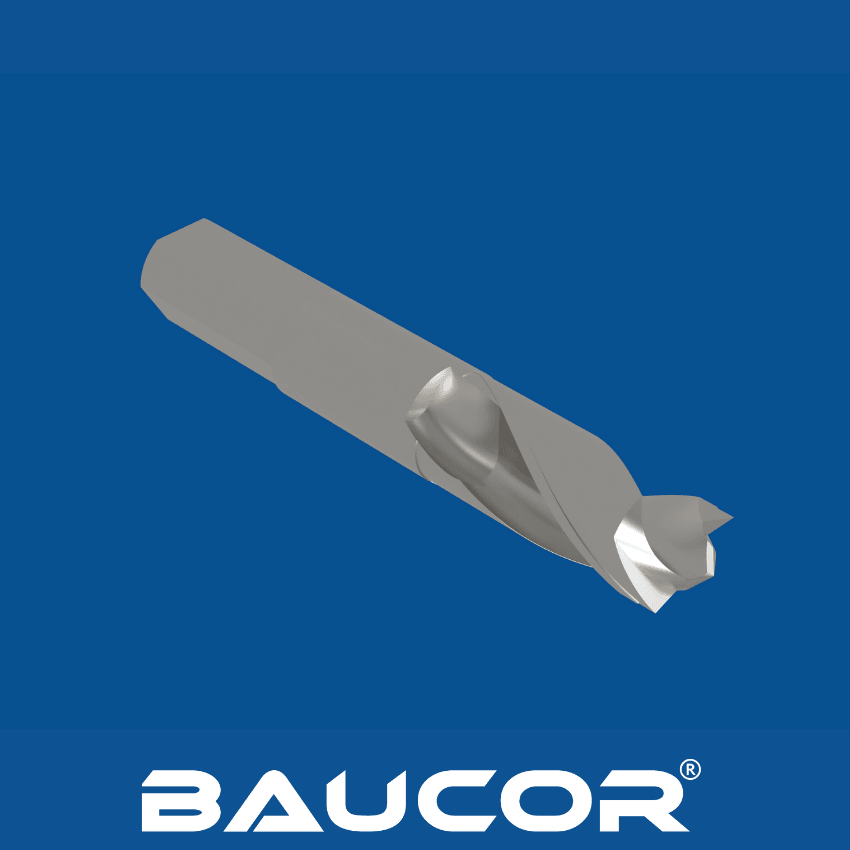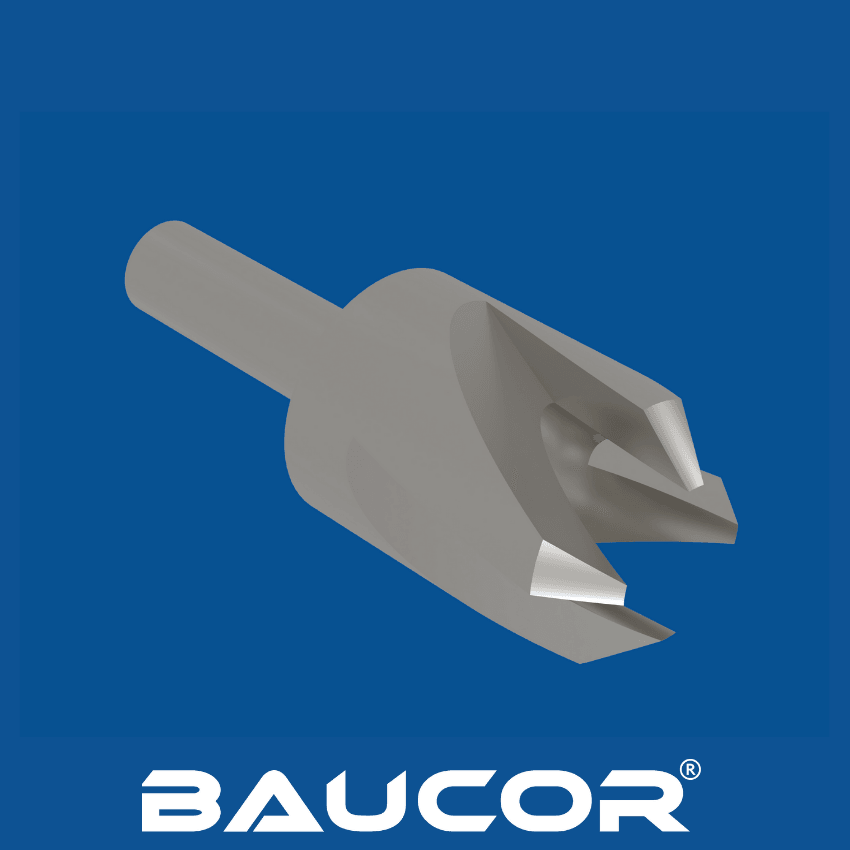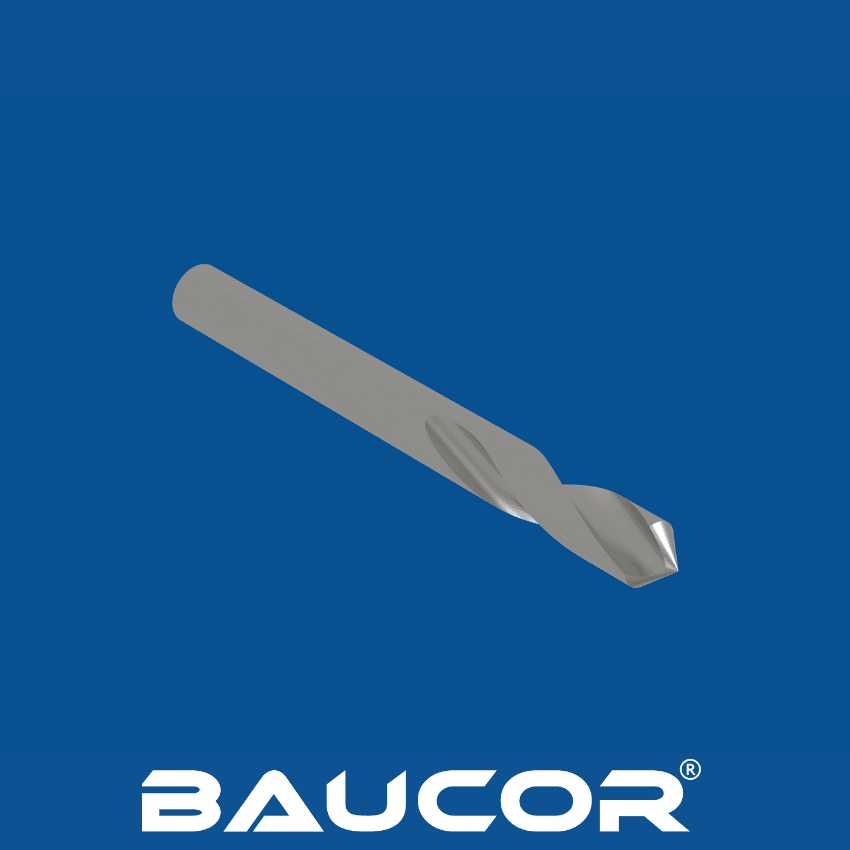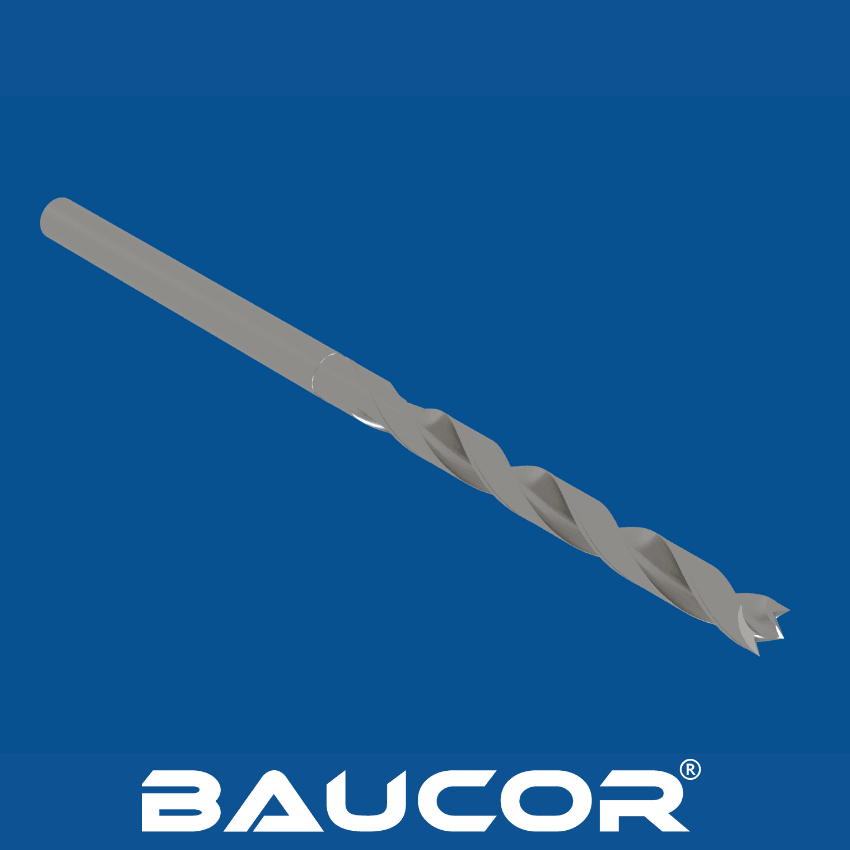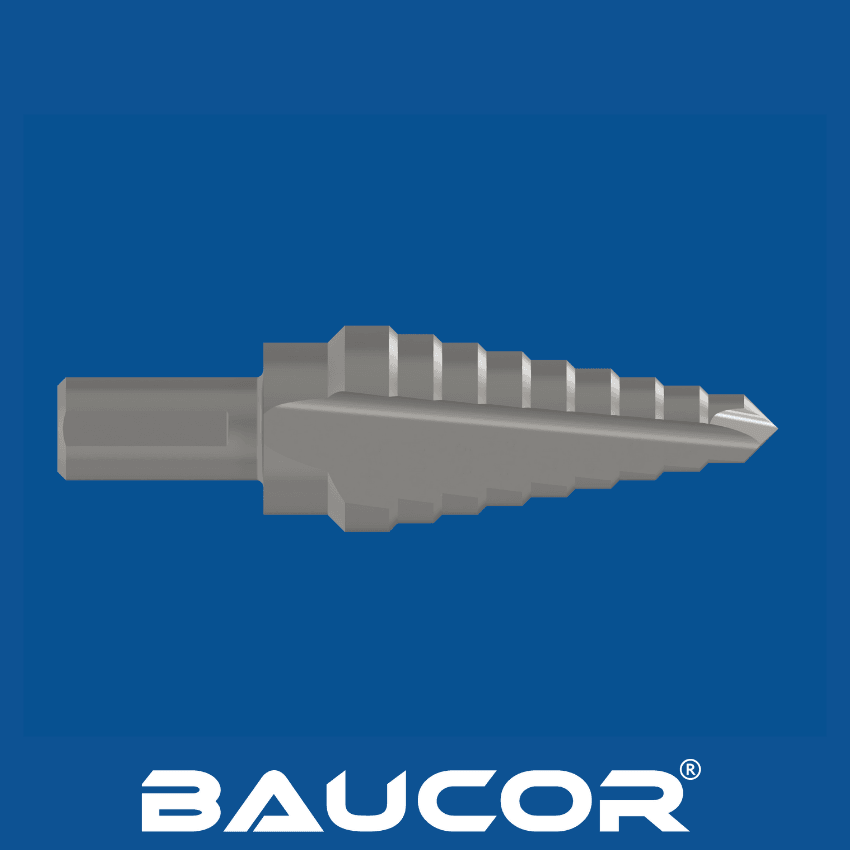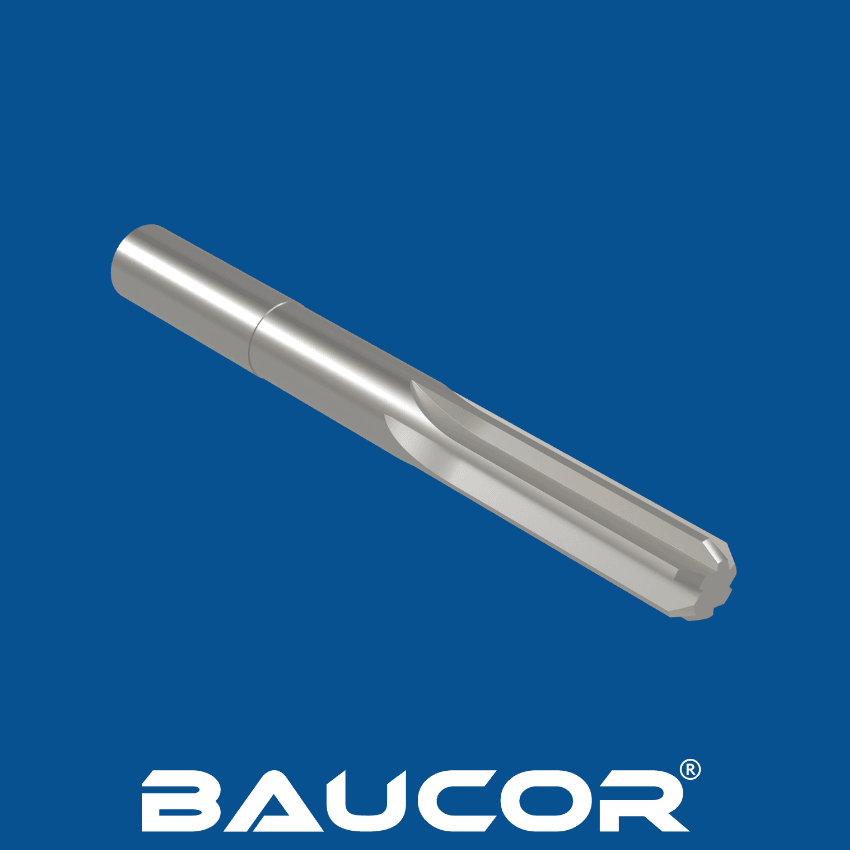

Wie werden Kegelsenker hergestellt?
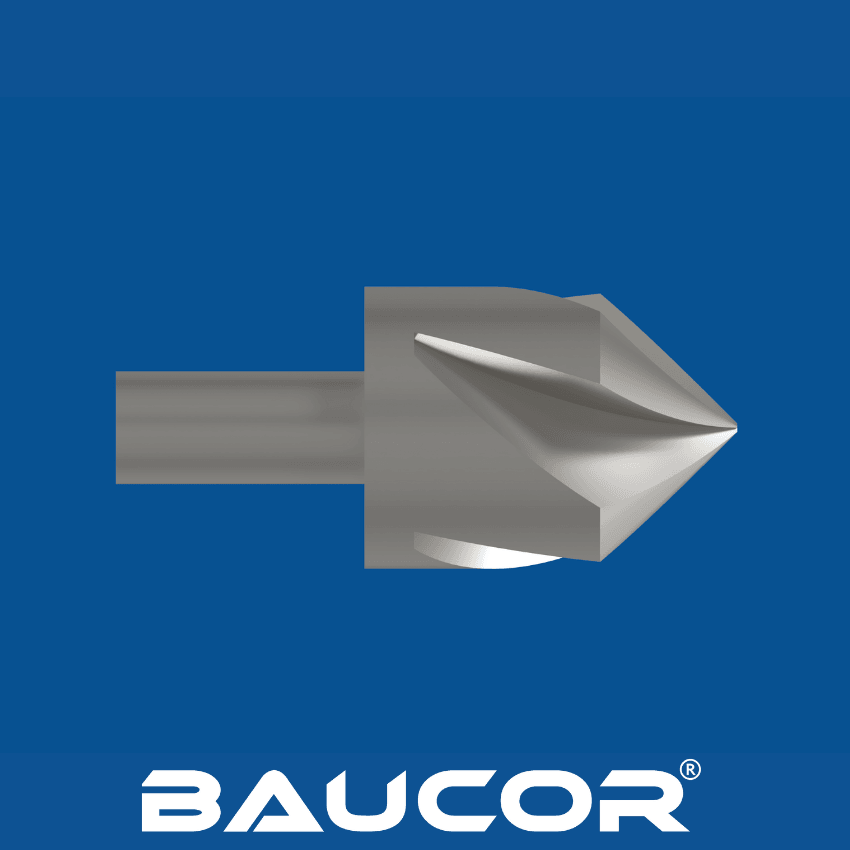
Rohmaterialien:
- Kegelsenker werden in der Regel aus Schnellarbeitsstahl (HSS), kobaltlegiertem Schnellarbeitsstahl (HSS-Co) oder Vollhartmetall (VHM) für außergewöhnliche Verschleißfestigkeit gefertigt.
Fertigungsschritte:
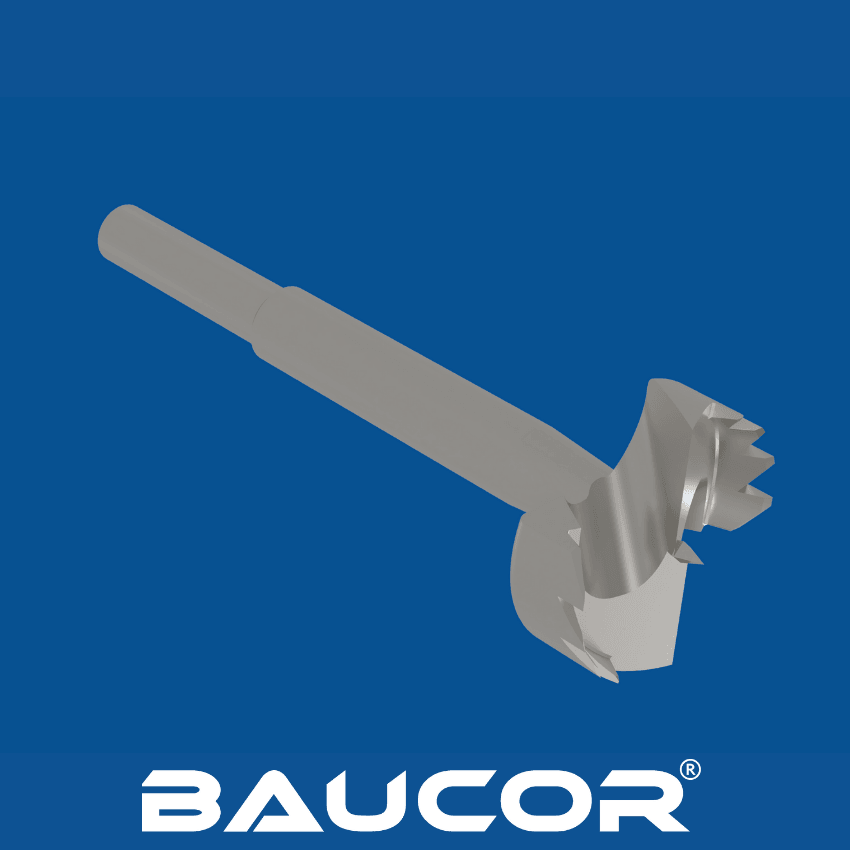
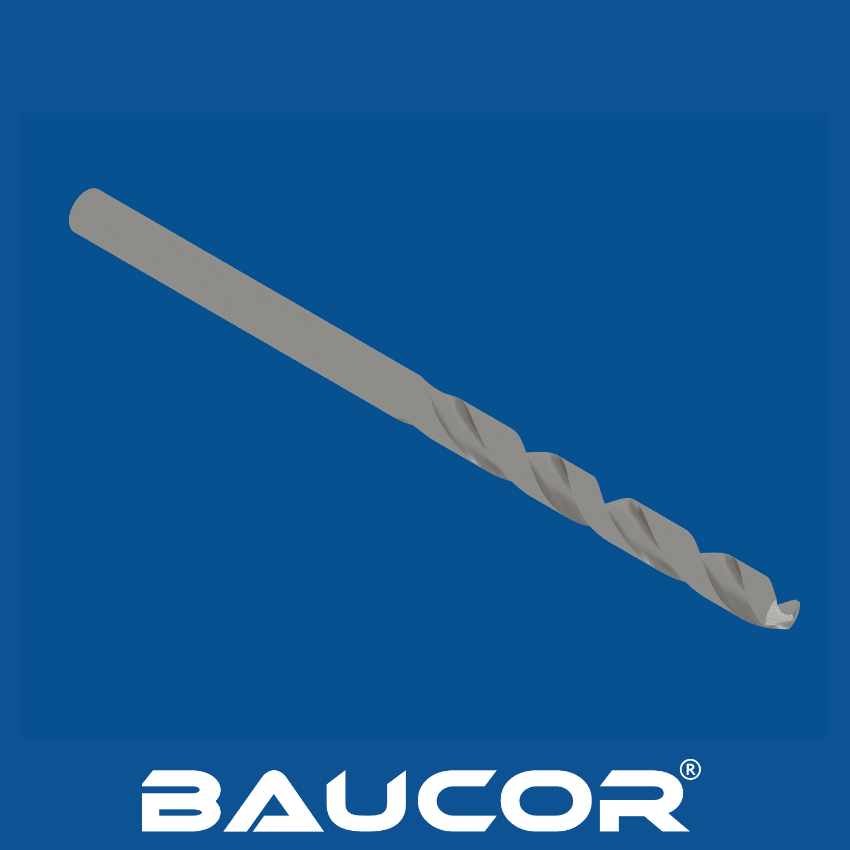
- Rohlingsformung: Der Prozess beginnt mit einer Stange aus dem gewählten Werkstoff, die grob in die Grundform des Werkzeugs gebracht wird.
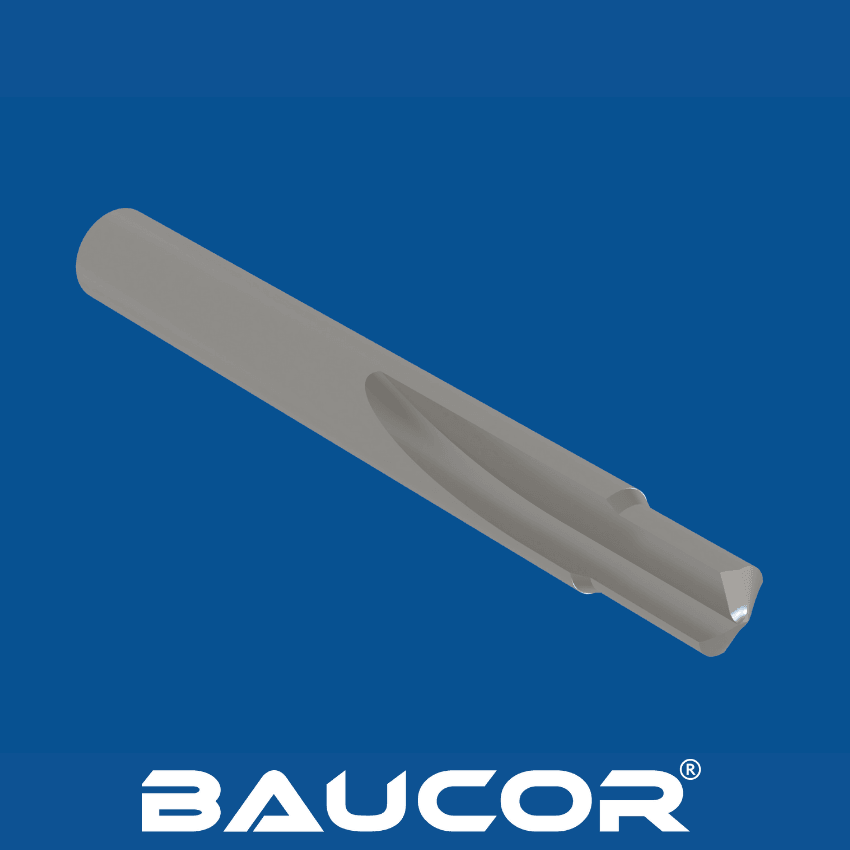
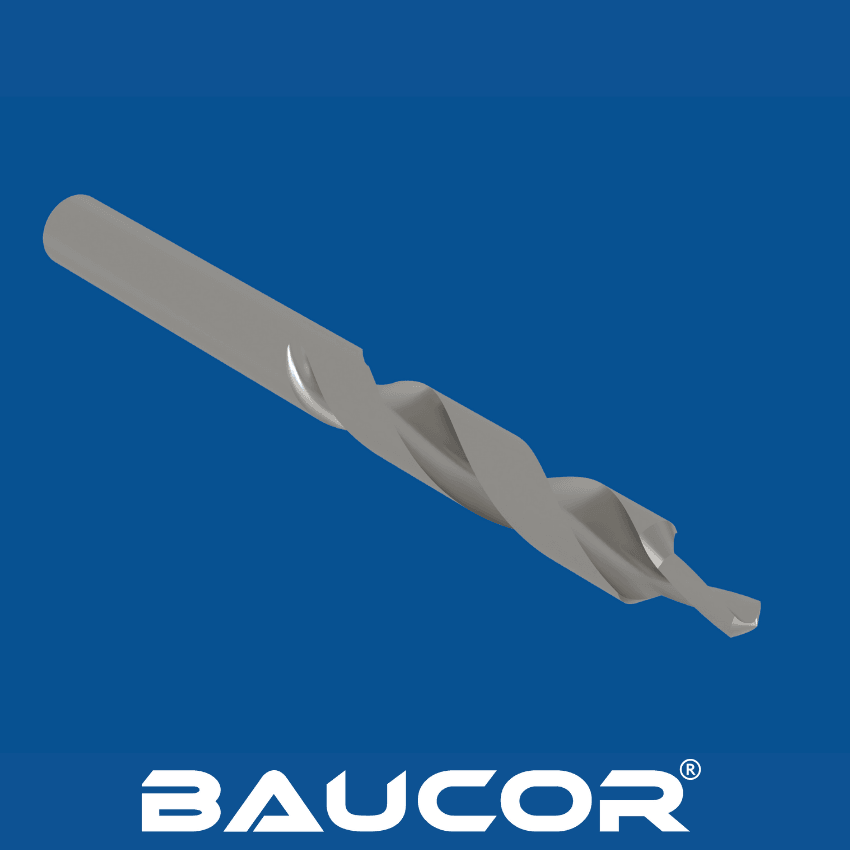
- Nutenfräsen: Spiralförmige Spannuten werden in den Körper des Werkzeugs eingearbeitet. Diese Spannuten sind für eine effiziente Spanabfuhr beim Kegelsenken unerlässlich.
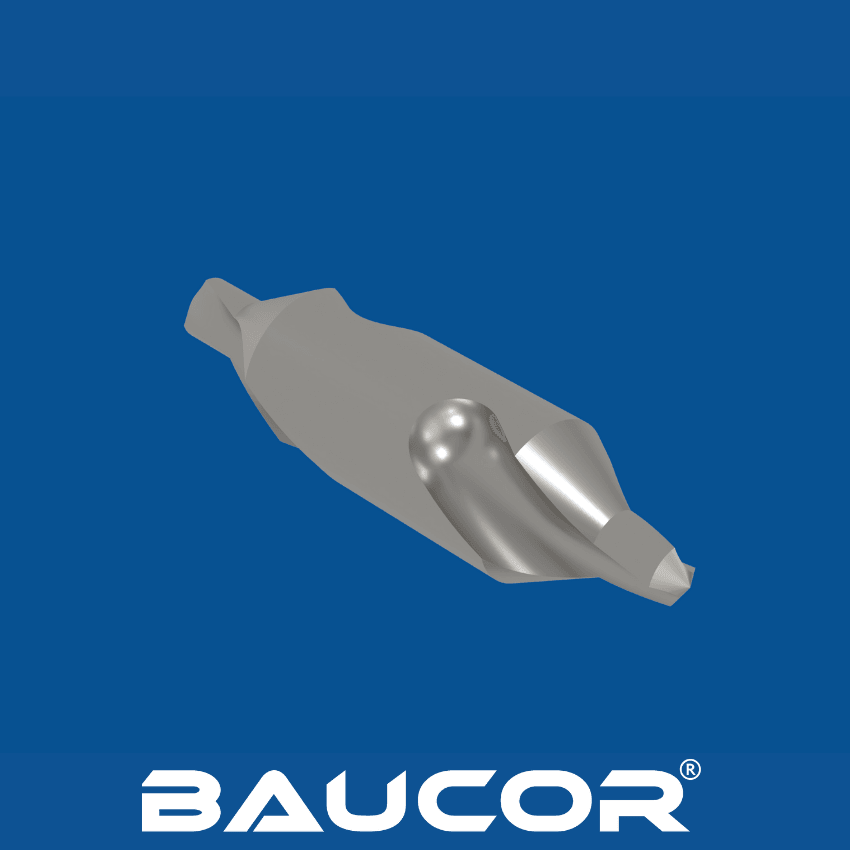
- Senkwinkel: Die Spitze des Werkzeugs wird präzise auf den gewünschten Senkwinkel geschliffen. Die gängigsten Winkel sind 82 Grad oder 90 Grad,
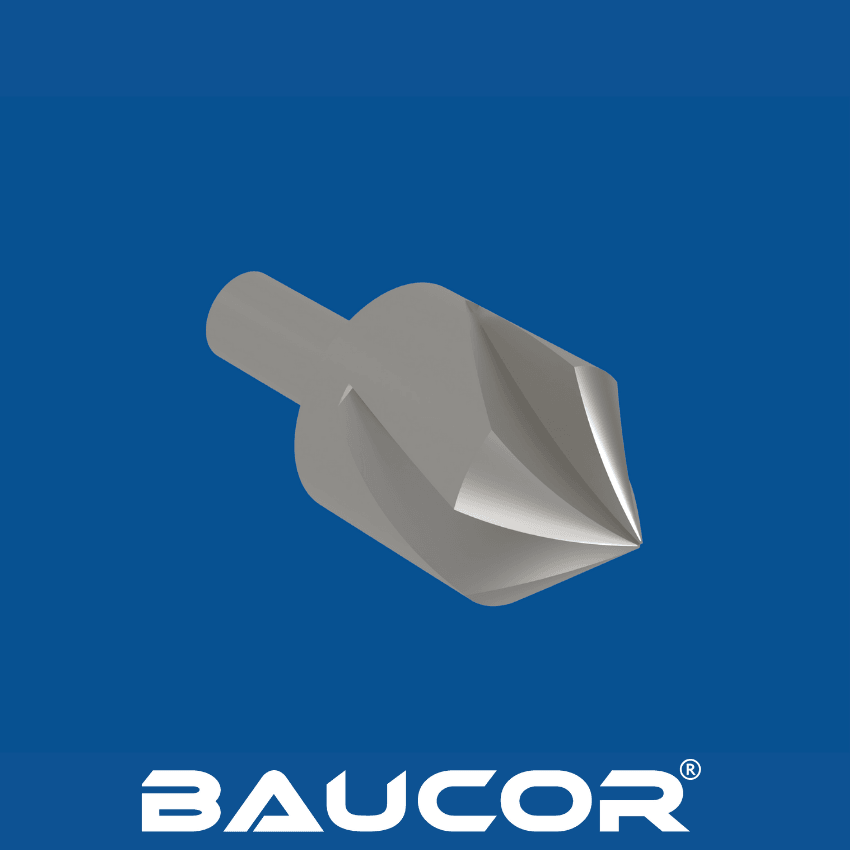
- Schaftherstellung: Der Schaft wird so geformt, dass er in gängige Bohrfutter passt. Übliche Schafttypen sind rund, sechskant und Schnellwechsel.
- Härten (falls zutreffend): Das Werkzeug kann wärmebehandelt werden, um Härte und Haltbarkeit zu erhöhen. Dieser Schritt ist besonders bei HSS-Werkzeugen wichtig.
- Schärfen: Ein abschließender Schleifvorgang sorgt für eine rasiermesserscharfe Schneide. Diese Schärfe ist entscheidend für saubere, exakte Senkungen.
- Beschichtung (optional): Manche Kegelsenker erhalten Beschichtungen (wie weiter unten beschrieben) für bessere Leistung und längere Lebensdauer.
Fertigungsaspekte
- Präzise Winkel: Die Genauigkeit des Senkwinkels ist entscheidend für den passgenauen Sitz der Schraubenköpfe.
- Schärfe: Eine scharfe Schneide ist unerlässlich für saubere Schnitte und um das Ausfransen von Holz zu verringern.