
Wie werden Gewindebohrer mit gebogenem Schaft hergestellt?
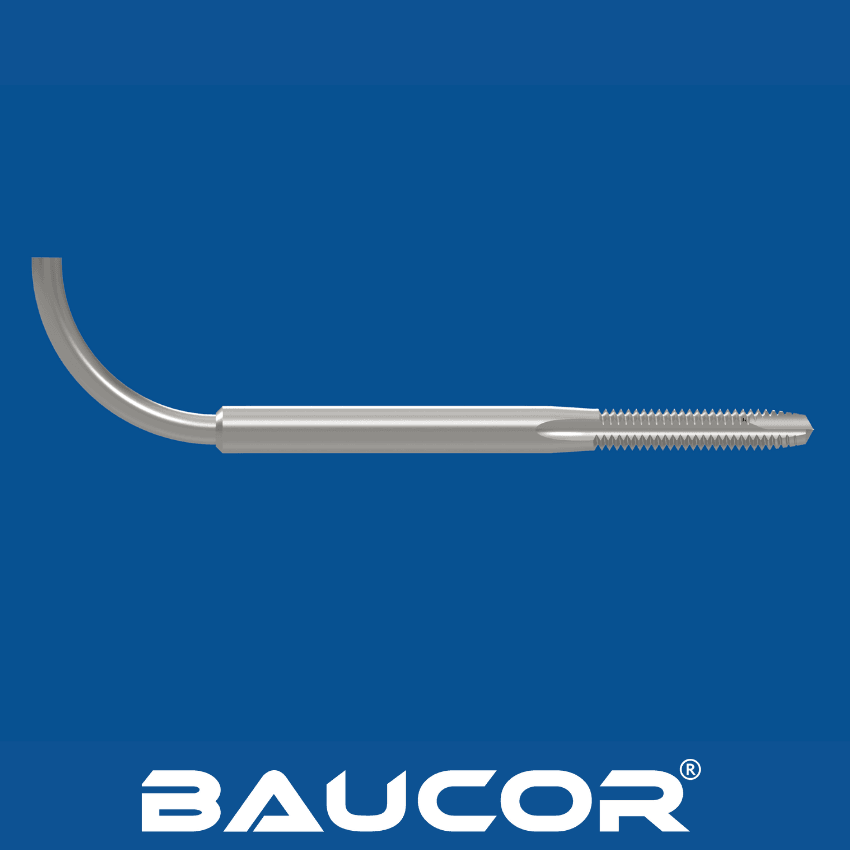
Die Fertigung von Gewindebohrern mit gebogenem Schaft umfasst eine Reihe präziser Schritte, um ein hochwertiges Werkzeug herzustellen:
- Werkstoffauswahl: Schnellarbeitsstahl (HSS) ist wegen seiner Härte, Verschleißfestigkeit und Hitzebeständigkeit der gängigste Werkstoff. Für bestimmte Anwendungen können auch andere Werkstoffe wie Kobaltstahl oder Hartmetall verwendet werden.
- Vorbereitung des Rohlings: Der gewählte Werkstoff wird in Rohlinge passender Größe und Form geschnitten. Diese Rohlinge werden anschließend weichgeglüht, damit sie sich leichter bearbeiten lassen.
- Gewindeschleifen: Mit Präzisionsschleifmaschinen werden die Gewinde am Rohling erzeugt. Sie werden nach genauen Vorgaben für Steigung, Durchmesser und Steigungswinkel geschliffen.
- Spannutenschleifen: In den Rohling werden Spannuten geschliffen, die beim Gewindebohren als Kanäle für die Spanabfuhr dienen. Anzahl und Art der Spannuten richten sich nach Bauform und Anwendung des jeweiligen Gewindebohrers.
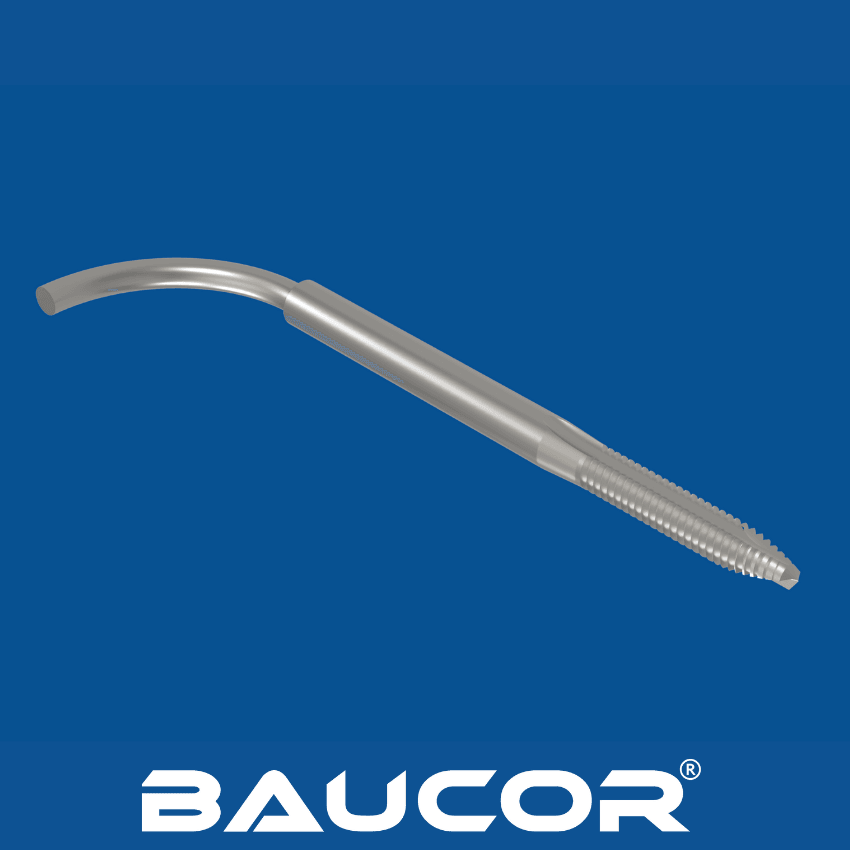
- Biegen des Schafts: Der gerade Schaft des Gewindebohrers wird auf eine bestimmte Temperatur erhitzt und dann auf den gewünschten 90-Grad-Winkel gebogen. Dieser Vorgang wird sorgfältig kontrolliert, damit der Biegewinkel stimmt und der Gewindebohrer nicht beschädigt wird.
- Wärmebehandlung: Der Gewindebohrer mit gebogenem Schaft wird wärmebehandelt, um die Schneiden zu härten und die Haltbarkeit insgesamt zu verbessern. Dazu gehören Abschrecken (schnelles Abkühlen) und Anlassen (Wiedererwärmen auf eine niedrigere Temperatur).
- Beschichtung (optional): Je nach Anwendung kann der Gewindebohrer mit einer dünnen Schicht aus Werkstoffen wie Titannitrid (TiN) oder Titancarbonitrid (TiCN) beschichtet werden, um die Verschleißfestigkeit weiter zu erhöhen und die Reibung zu verringern.
- Endkontrolle: Jeder Gewindebohrer wird sorgfältig geprüft, damit er strenge Qualitätsstandards bei Maßgenauigkeit, Gewindequalität und Gesamtleistung erfüllt.