
Wie werden Rohrgewindebohrer hergestellt?
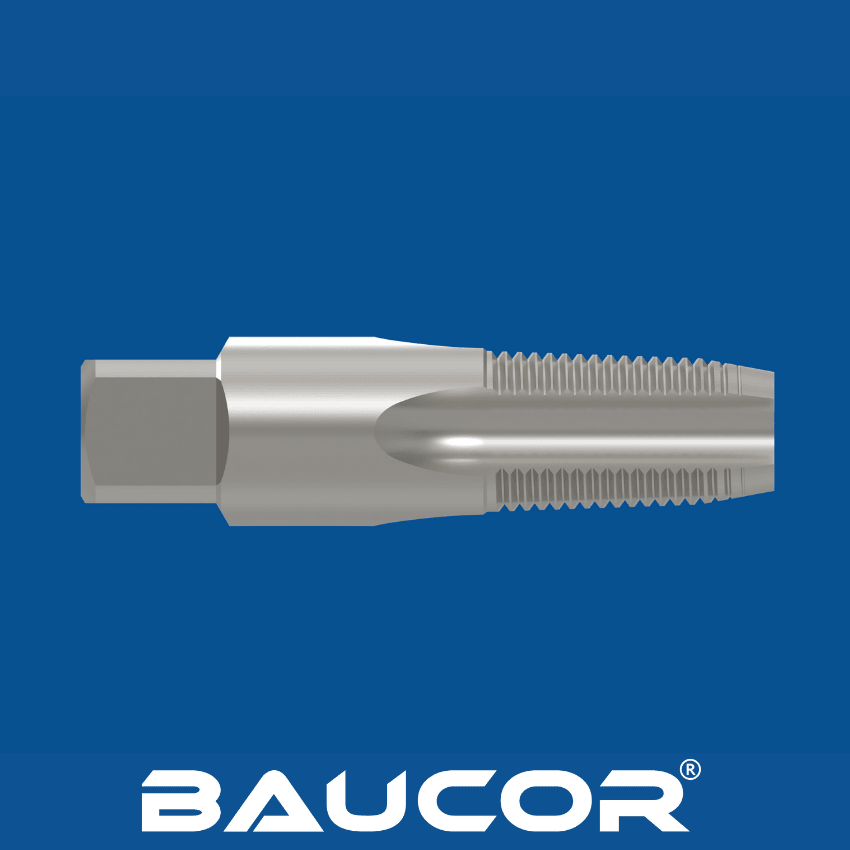
Die Herstellung von Rohrgewindebohrern mit ihrer speziellen kegeligen Form, die für leckagefreie Verbindungen unerlässlich ist, ist ein sorgfältiger Prozess, bei dem Genauigkeit und Werkstoffeigenschaften entscheidend sind. Betrachten wir die wichtigsten Schritte näher:
- Werkstoffauswahl und -vorbereitung:
- Werkstoffwahl: Schnellarbeitsstahl (HSS) ist die Grundlage vieler Rohrgewindebohrer, da er Zähigkeit, Verschleißfestigkeit und Wirtschaftlichkeit ausgewogen verbindet. Für besonders harte Rohre oder anspruchsvolle Anwendungen setzen Hersteller möglicherweise kobaltlegierten Schnellarbeitsstahl (HSS-E) wegen seiner überlegenen Hitzebeständigkeit ein oder sogar pulvermetallurgischen Schnellarbeitsstahl (PM HSS) für maximale Zähigkeit.
- Weitere mögliche Werkstoffe sind kobaltlegierter Schnellarbeitsstahl (HSS-Co), Pulvermetall (PM), Hochleistungs-Schnellarbeitsstahl (HP-HSS), Hartmetall, Titannitrid (TiN), Titancarbonitrid (TiCN), Titanaluminiumnitrid (TiAlN), diamantähnlicher Kohlenstoff (DLC) und Aluminiumtitannitrid (AlTiN).
- Erste Formgebung: Die gewählte Stahlstange wird auf ungefähre Länge geschnitten und durchläuft einen Wärmebehandlungszyklus, der ihre Härte erhöht und sie auf die Belastungen der spanenden Bearbeitung vorbereitet.
Rohlingsfertigung:
- Schleifen oder Drehen: Spanende Verfahren tragen überschüssigen Werkstoff ab und legen den Schaft des Gewindebohrers (den ungeschnittenen Teil, den der Werkzeughalter greift) sowie seinen Gesamtdurchmesser fest. Diese Maße werden bereits eng kontrolliert, da sie die endgültige Gewindegröße und die Kompatibilität beeinflussen.
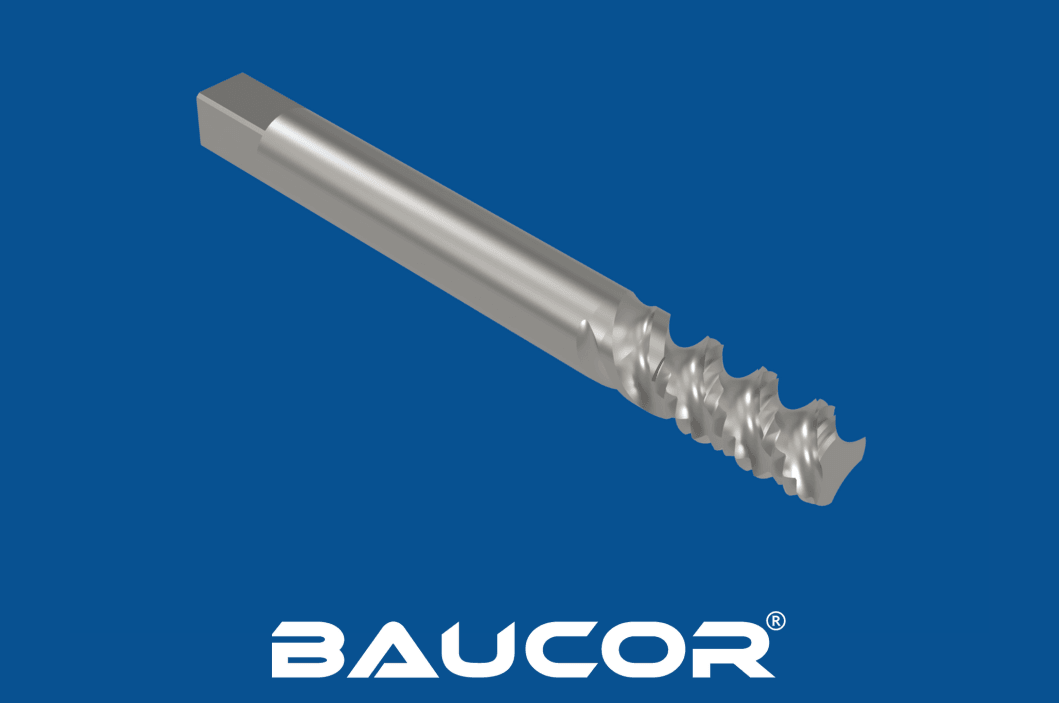
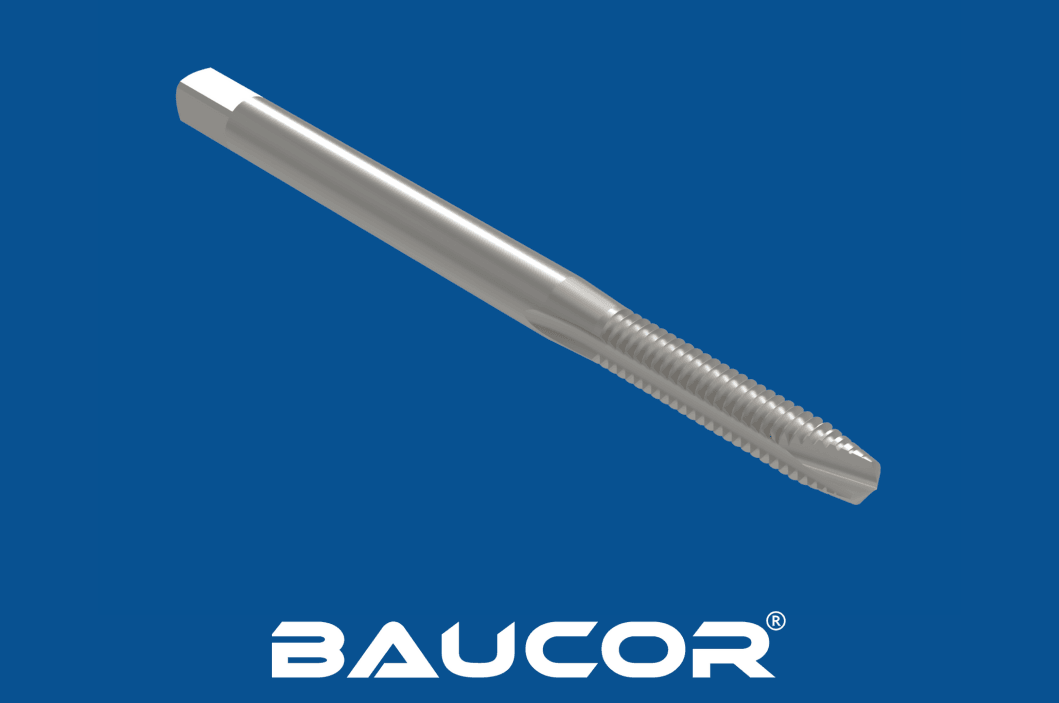
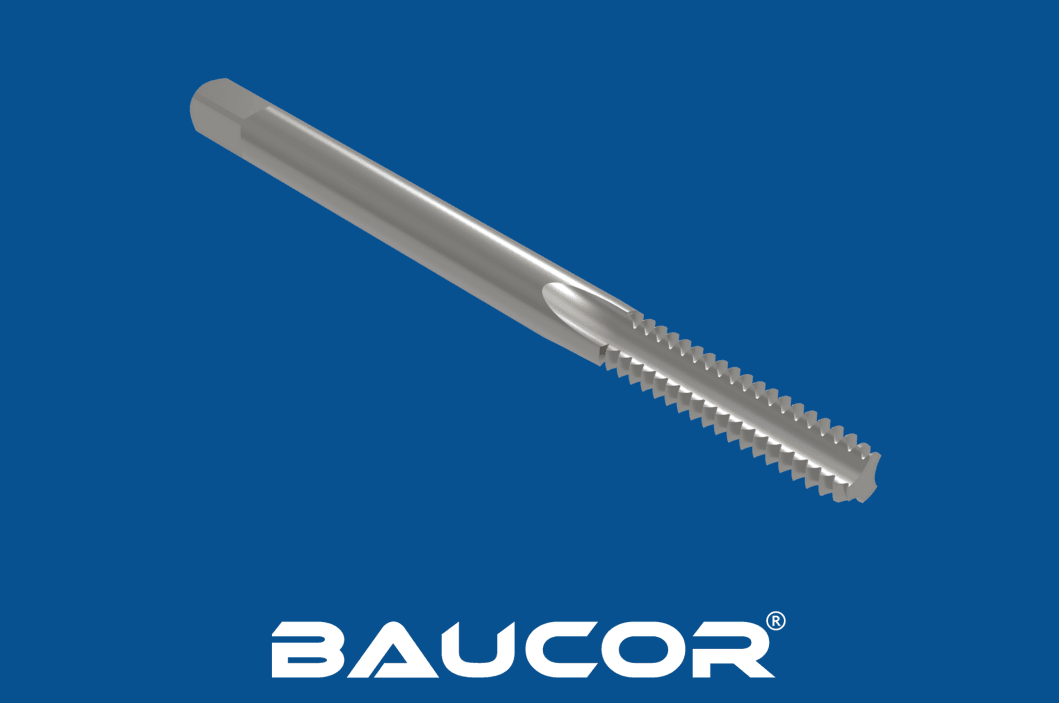
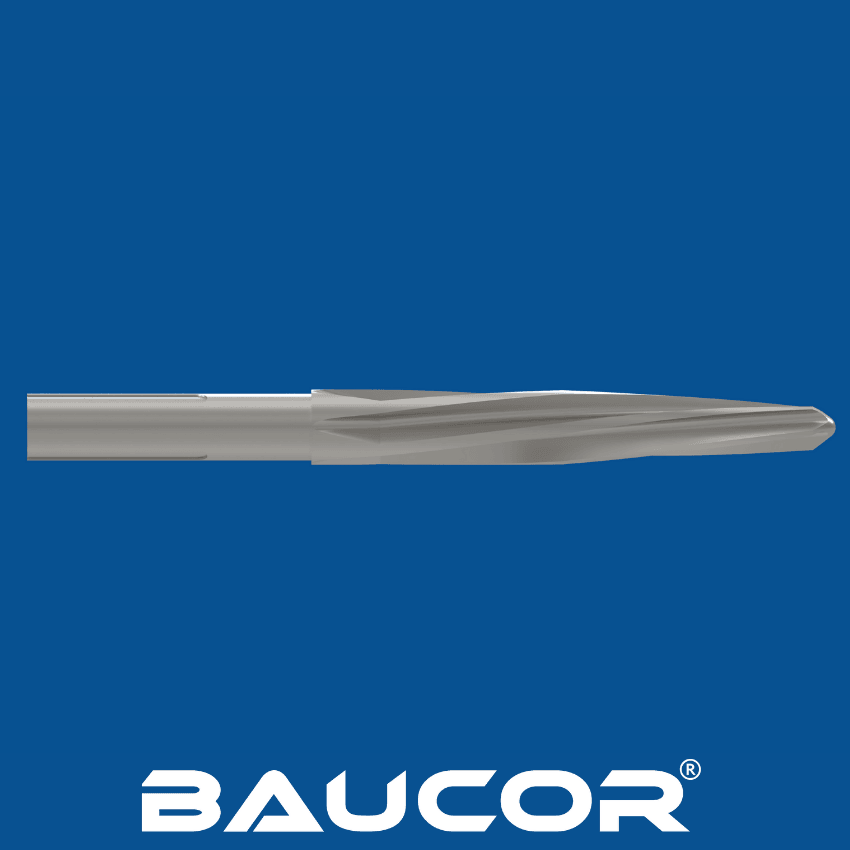
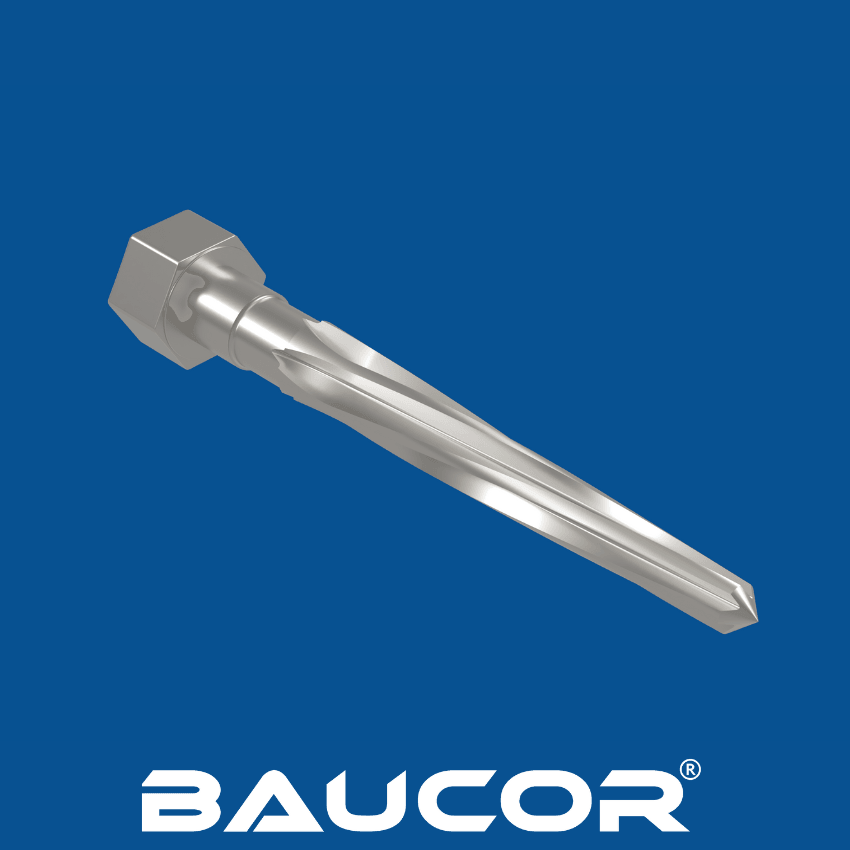
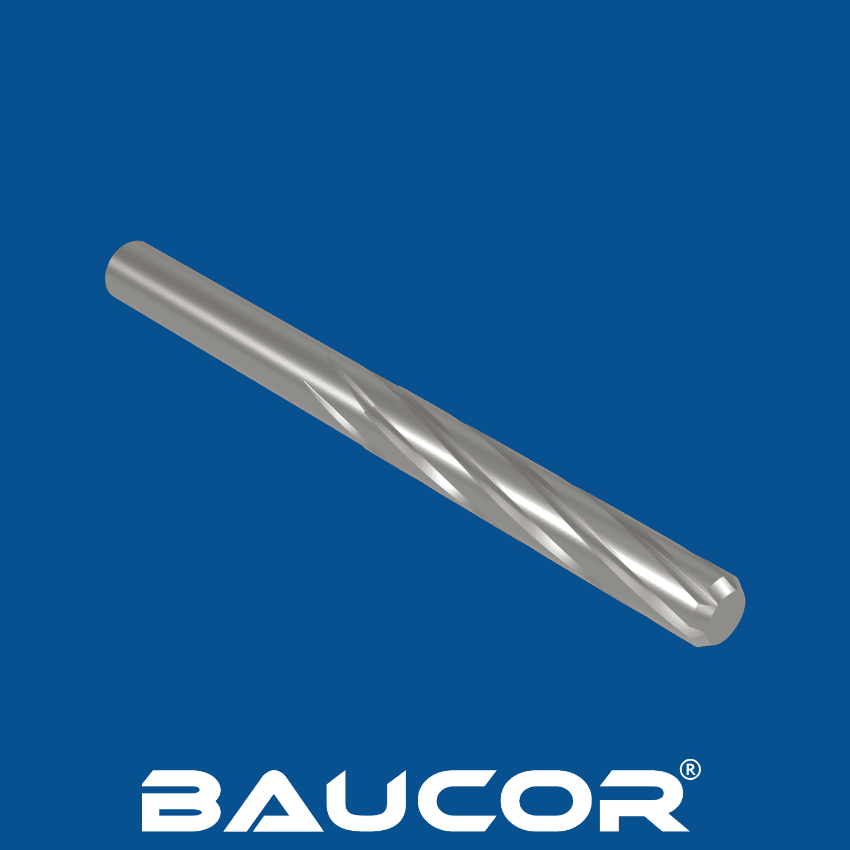
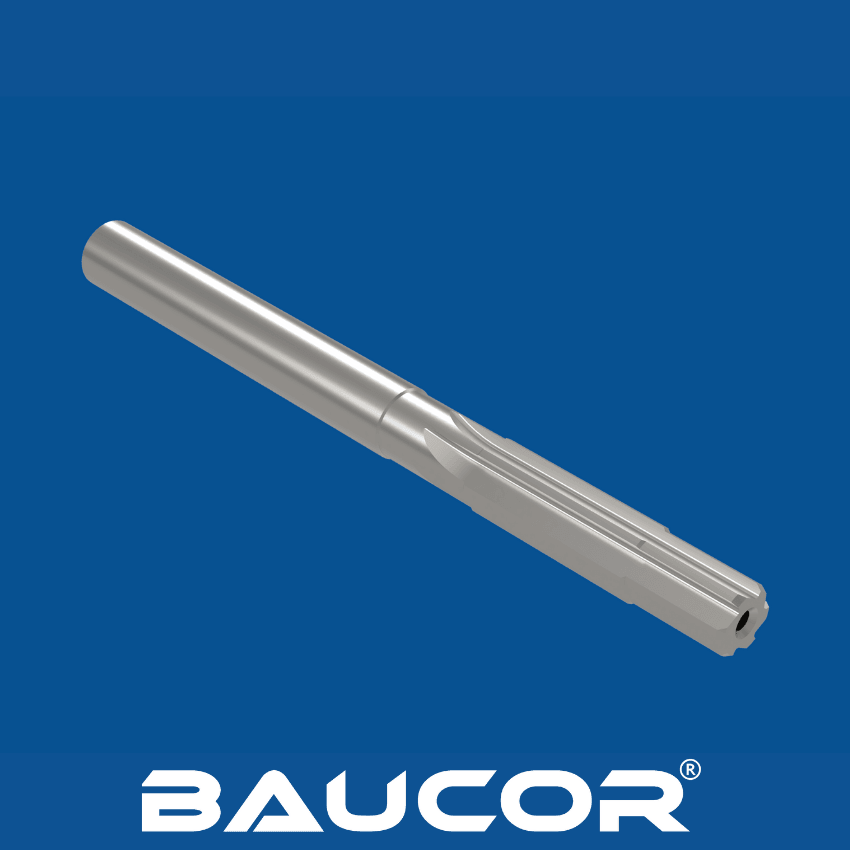
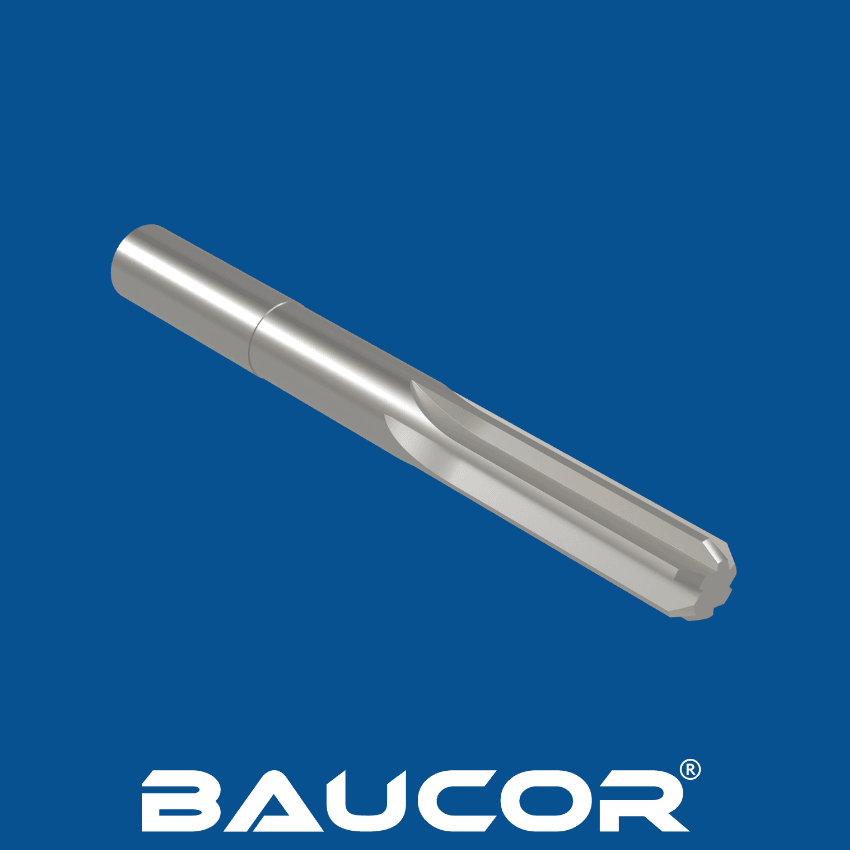
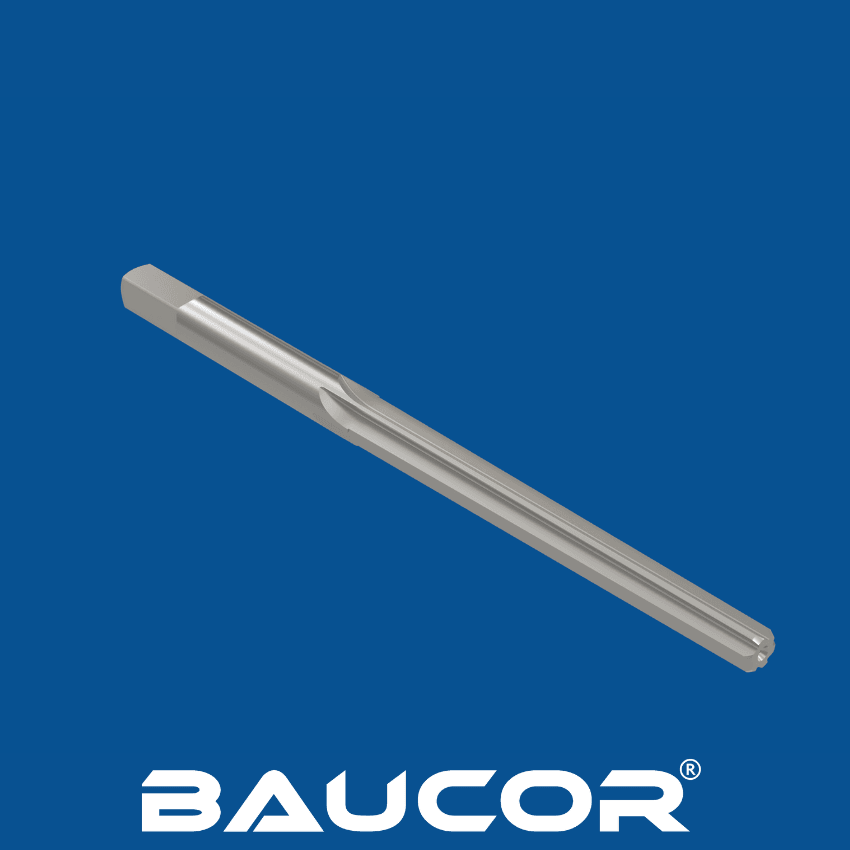
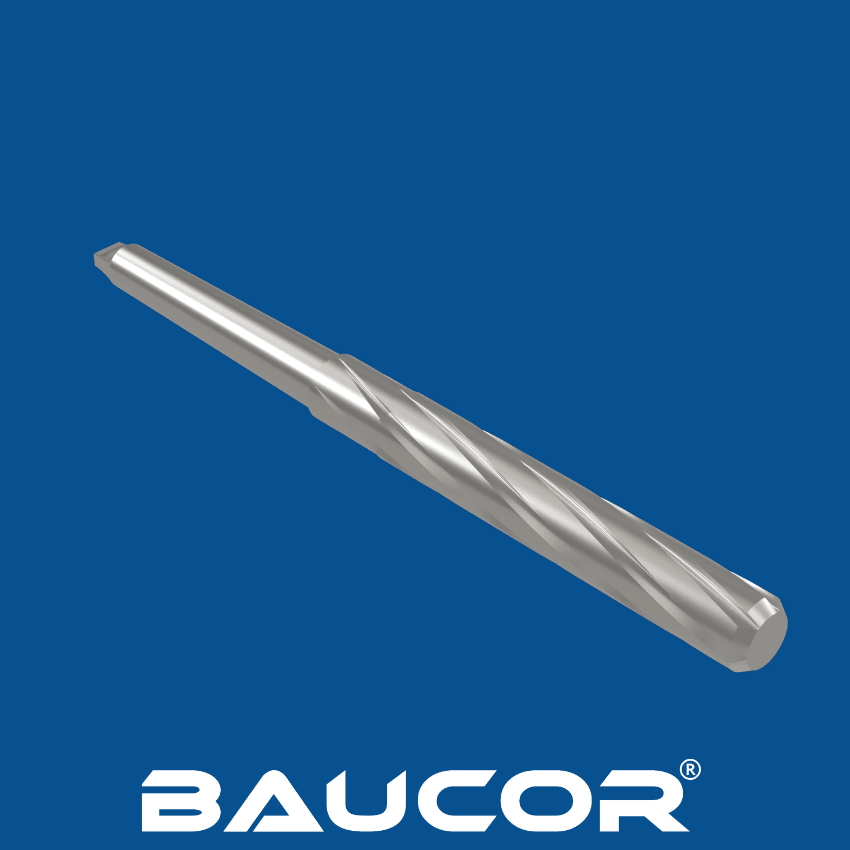
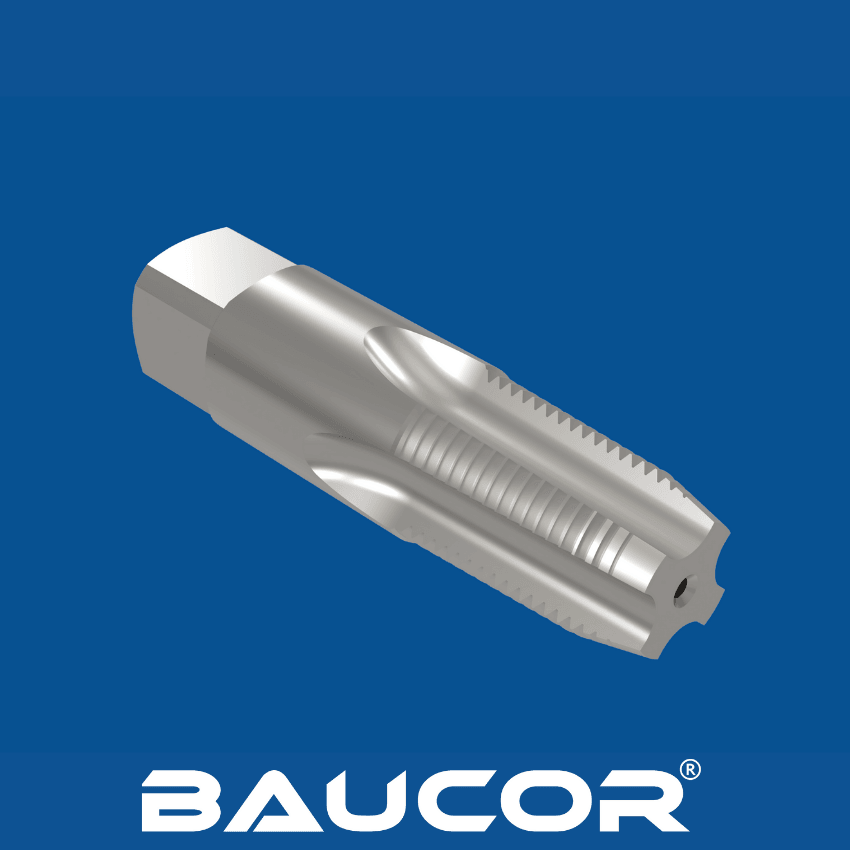
- Nutenfräsen: Spezielle Fräsmaschinen arbeiten die charakteristischen Spannuten des Gewindebohrers heraus. Rohrgewindebohrer können gerade Spannuten haben, die in gängigen Werkstoffen kurze Späne erzeugen, oder spiralförmige Spannuten für eine bessere Spanabfuhr bei zäheren Werkstoffen oder tieferen Bohrungen.
Gewindeerzeugung:
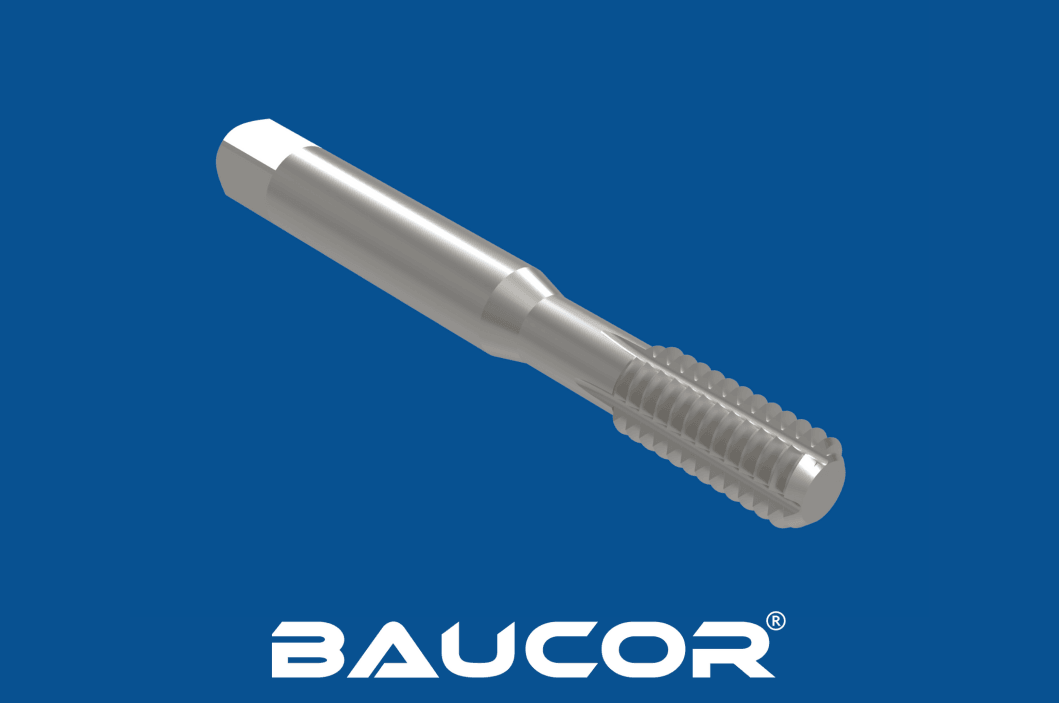
- Spezielles Gewindeschleifen: Präzisionsschleifmaschinen spielen die wichtigste Rolle. Sie verwenden Schleifscheiben, deren Profil der gewünschten Gewindenorm (wie NPT oder NPTF) entspricht und die den erforderlichen Kegel erzeugen.
- Präzision und Kontrolle: Die CNC-Technik (Computerized Numerical Control) sichert die Genauigkeit und Wiederholbarkeit des Gewindeschneidprozesses. Die Hersteller steuern Schleifscheibendrehzahlen, Maschinenbewegungen und sogar den Kühlmittelfluss sorgfältig, um optimale Schnittbedingungen aufrechtzuerhalten.
Wärmebehandlung
- Optimierung der Werkstoffeigenschaften: Der Gewindebohrer durchläuft einen weiteren Wärmebehandlungszyklus. Dieser letzte Schritt stimmt Härte, Zähigkeit und Verschleißfestigkeit fein ab, sodass er den Kräften beim Schneiden von Gewinden in Rohrwerkstoffen standhält.
Oberflächenbehandlungen (optional):
- Titannitrid (TiN): Die klassische goldfarbene Beschichtung verringert Reibung und Verschleiß.
- Moderne Beschichtungen: Optionen wie Titanaluminiumnitrid (TiAlN) für Hochtemperaturanwendungen oder Chromnitrid (CrN) für Korrosionsbeständigkeit lassen sich gezielt auswählen.
Qualitätskontrolle: Strenge Prüfungen sichern die Qualität:
- Maßgenauigkeit: Gewinde, Durchmesser, Kegel und die gesamte Geometrie des Gewindebohrers werden sorgfältig gegen die engen Toleranzen geprüft, die Industrienormen und der Hersteller vorgeben.
- Härteprüfung: Bestätigt, dass der Werkstoff durch die Wärmebehandlung die gewünschten Eigenschaften erreicht hat
- Oberflächenprüfung: Der Gewindebohrer wird auf Fehler oder Unregelmäßigkeiten untersucht, die Leistung oder Standzeit beeinträchtigen könnten.