Zum Inhalt springen
Hersteller von Industriemessern, Maschinenmessern und kundenspezifischen CNC-Werkzeugen in den USA und Deutschland
Herstellung von Gewindebohrern

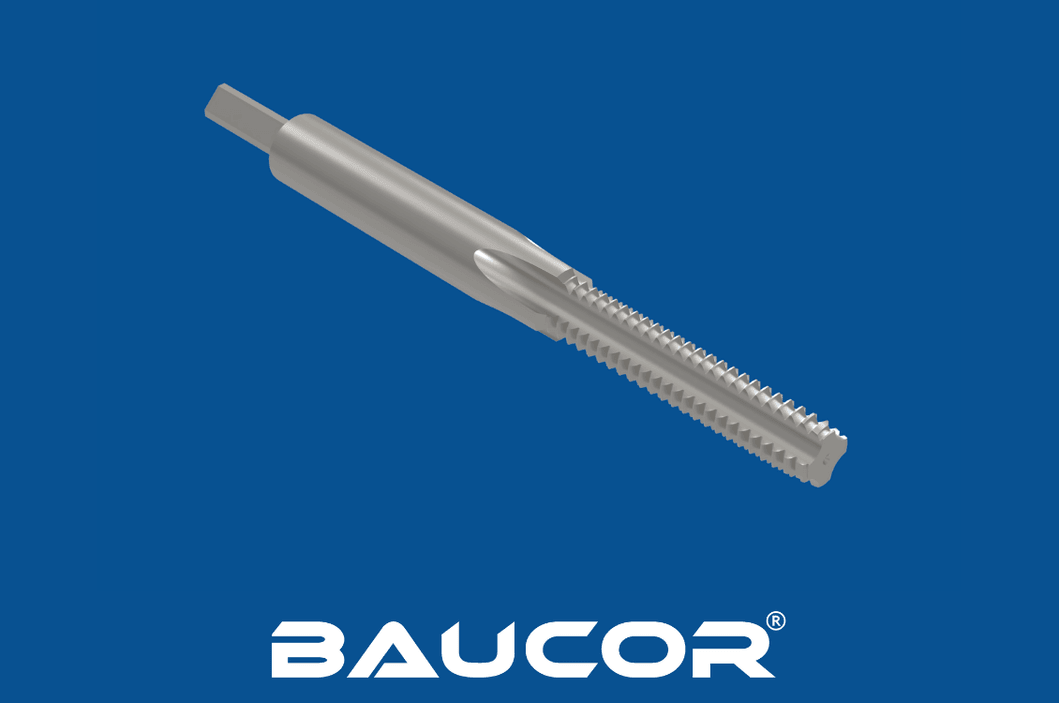
Präzises Gewindeschneiden von Hand mit Geradnut-Gewindebohrern für vielseitige Gewinde

ERLEBEN SIE DEN UNTERSCHIED MIT DEN PREMIUM-GEWINDEBOHRERN VON BAUCOR

Präzisionsfertigung, der Ingenieure und Forschende in Fortune-500-Unternehmen vertrauen

Fertigungserfahrung, der führende globale Unternehmen vertrauen.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Was sind Geradnut- und Handgewindebohrer? Wie funktionieren sie?

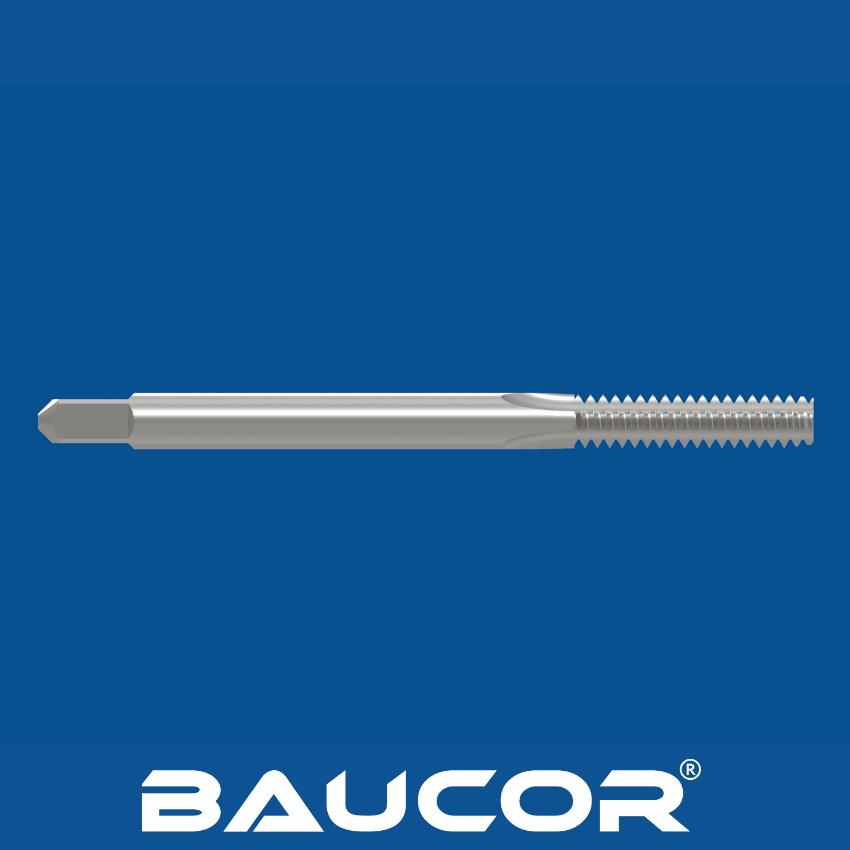
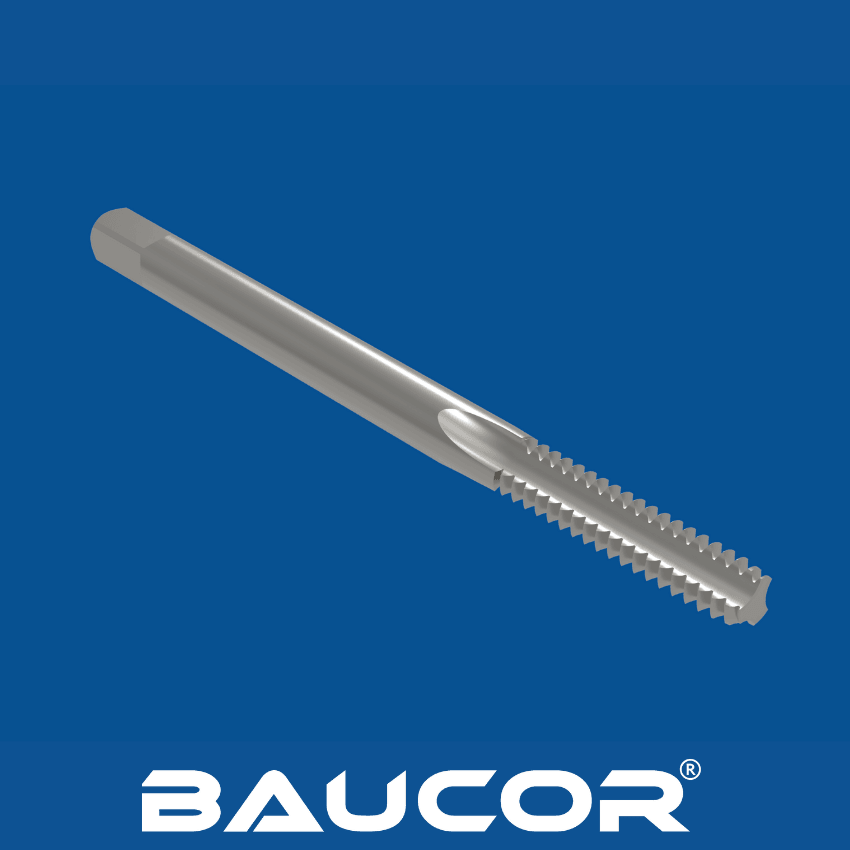
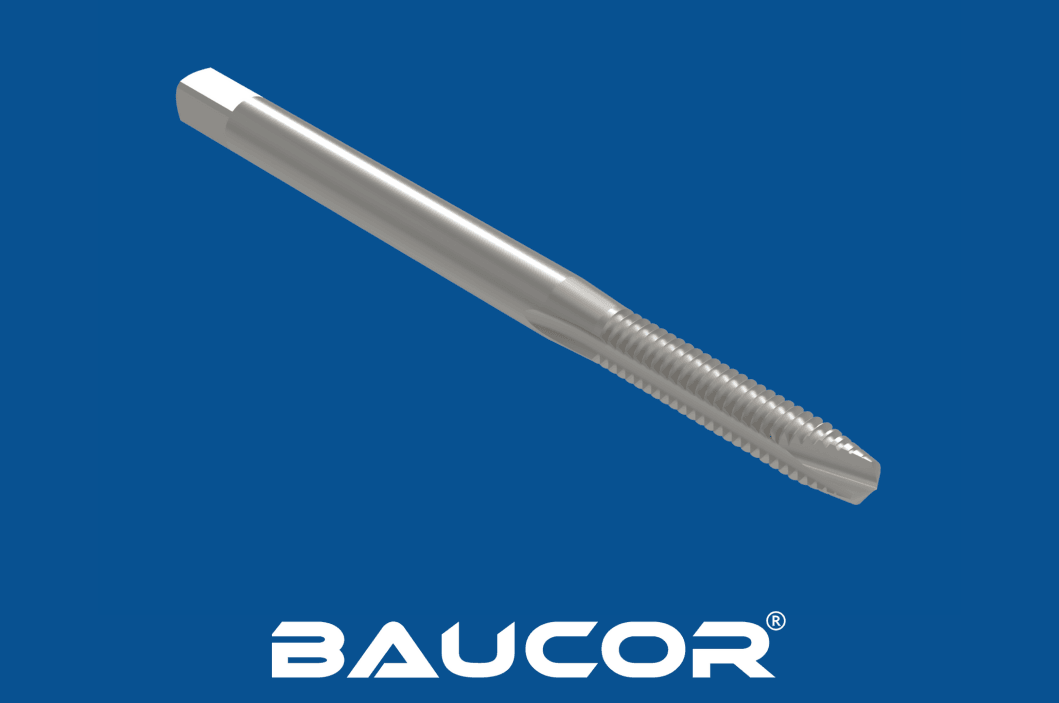
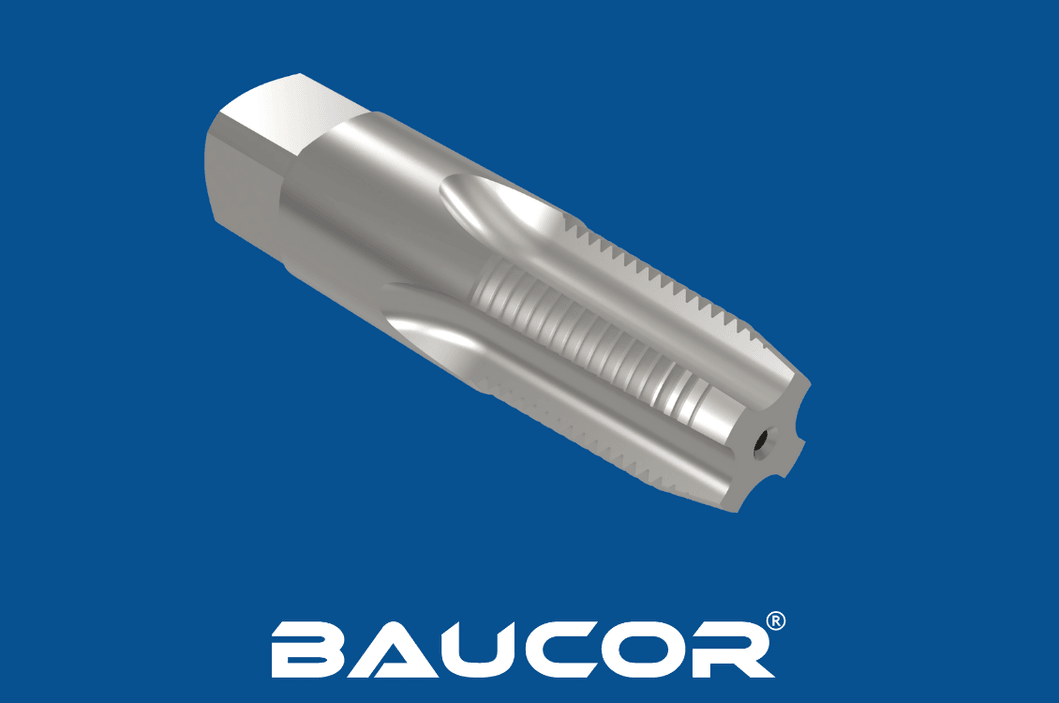
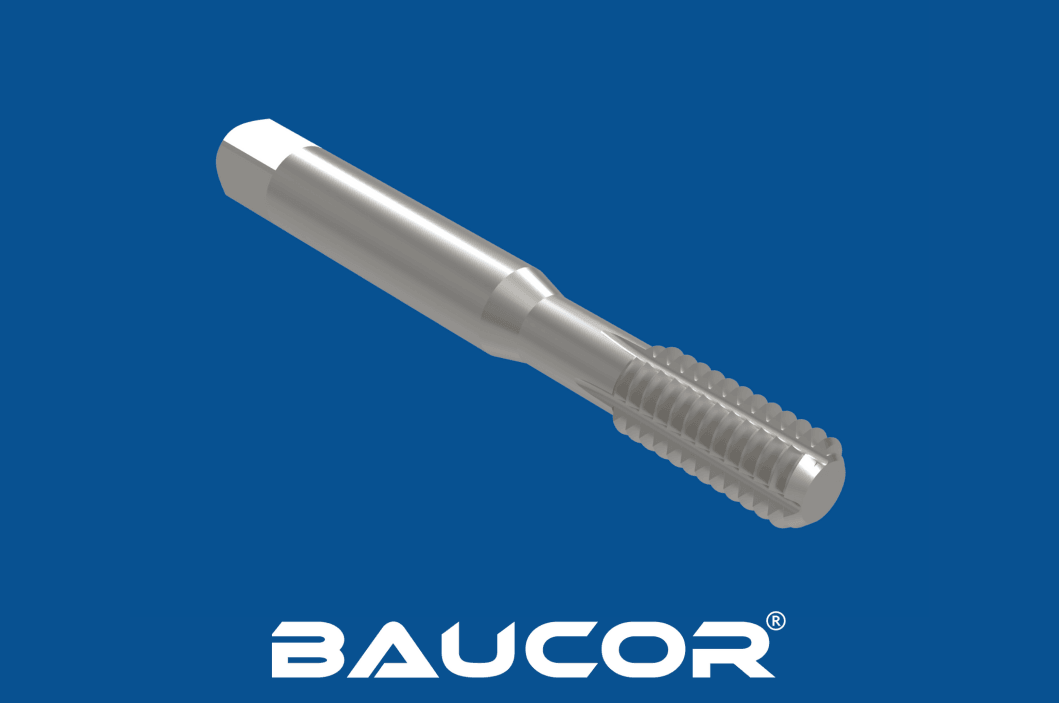
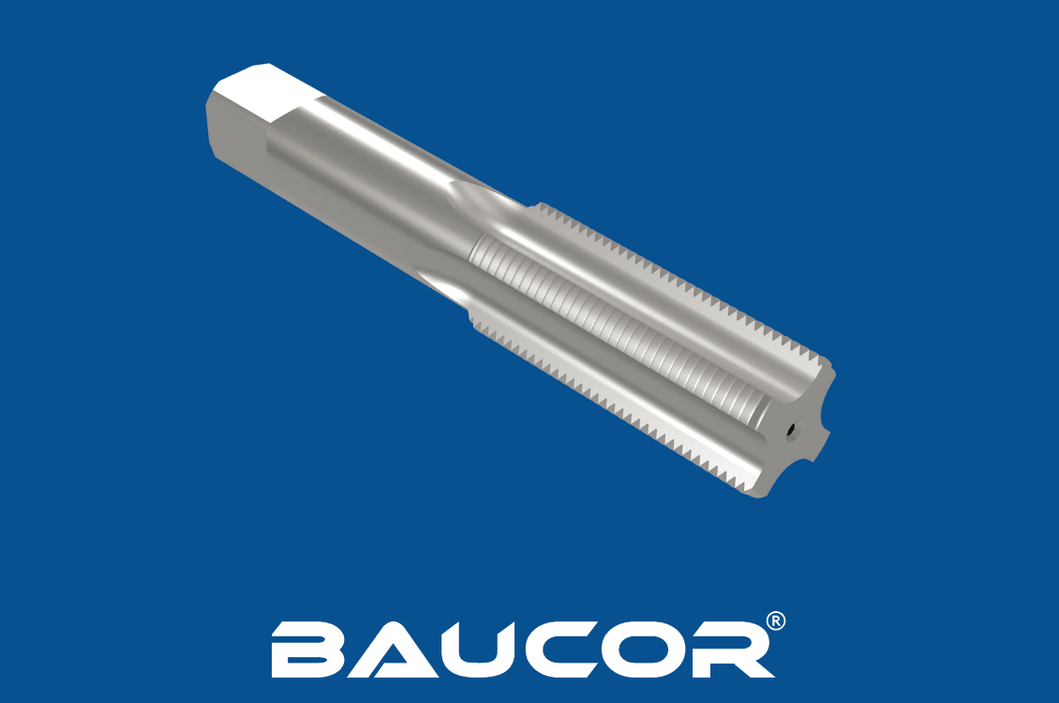
Ein Geradnut-Gewindebohrer, auch Handgewindebohrer genannt, ist ein gängiges Schneidwerkzeug zum Herstellen von Innengewinden in einer vorgebohrten Bohrung. Er wird oft von Hand verwendet, funktioniert aber auch in Maschinen wie Ständerbohrmaschinen. Gerade Spannuten sind für das Gewindebohren im allgemeinen Einsatz in verschiedenen Werkstoffen ausgelegt.

So funktionieren Geradnut- und Handgewindebohrer

  1. Vorbereitung der Bohrung: Für die gewünschte Gewindegröße wird eine Bohrung mit dem passenden Durchmesser gebohrt.
  2. Ansetzen des Gewindebohrers: Der Gewindebohrer wird zur Bohrung ausgerichtet und vorsichtig von Hand (mit einem Windeisen) oder mit einer geeigneten Maschine gedreht.
  3. Gewindeschneiden: Beim Drehen des Gewindebohrers formen seine Schneidkanten allmählich das Gewinde in der Bohrung.
  4. Spanabfuhr: Gerade Spannuten helfen, die Späne während des Gewindebohrens aus der Bohrung zu befördern.
  5. Rückdrehen: Ein gelegentliches Zurückdrehen des Gewindebohrers bricht die Späne und verbessert die Gewindequalität.
Gewindebohrer selbst gestalten

Gewindebohrer selbst gestalten

Füllen Sie das Formular in wenigen Schritten aus, um individuelle Fertigungslösungen zu erhalten, die genau auf Ihren Bedarf zugeschnitten sind!

Jetzt gestalten

Wie werden Geradnut- und Handgewindebohrer hergestellt?

Geradnut-Handgewindebohrer

Geradnut-Gewindebohrer, auch Handgewindebohrer genannt, sind unverzichtbare Werkzeuge zur Herstellung von Innengewinden. Doch wie entstehen diese Arbeitspferde der Zerspanung? Hier ein Überblick über die wichtigsten Schritte der Herstellung von Gewindebohrern für Handgewindebohrer:

  • Werkstoffauswahl: Am Anfang steht die Wahl des richtigen Werkstoffs für den Gewindebohrer. Schnellarbeitsstahl (HSS) ist wegen seines Gleichgewichts aus Härte, Zähigkeit und Wirtschaftlichkeit eine beliebte Wahl. Für zähere Werkstoffe kommen aufgrund ihrer höheren Verschleißfestigkeit Hartmetall, kobaltlegierter Schnellarbeitsstahl (HSS-E) oder pulvermetallurgischer Schnellarbeitsstahl (PM HSS) in Frage.
  • Rohlingsformung: Das Rohmaterial wird durch Verfahren wie Schleifen oder Drehen zu einem zylindrischen Rohling mit dem gewünschten Durchmesser und den passenden Schaftabmessungen geformt. Spezielle Fräsmaschinen erzeugen anschließend die charakteristischen geraden Spannuten über die Länge des Rohlings.
Geradnut-Handgewindebohrer
  • Formen der Gewinde: Als Nächstes folgt das präzise Gewindeschneiden. CNC-Maschinen mit hochpräzisen Schleifscheiben schleifen das exakte Gewindeprofil (nach Normen wie Unified National Coarse (UNC) oder metrisch) sorgfältig in den Gewindebohrer.
  • Wärmebehandlung: Der Gewindebohrer durchläuft eine Wärmebehandlung (oft Härten und Anlassen), um das optimale Gleichgewicht aus Härte zum Schneiden und Zähigkeit gegen Verschleiß und Beanspruchung zu erreichen.
  • Oberflächenbehandlungen (optional): Für höhere Leistung erhalten manche Gewindebohrer eine Beschichtung wie Titannitrid (TiN), um die Verschleißfestigkeit zu verbessern und die Reibung zu verringern.
  • Qualitätskontrolle: Strenge Qualitätsprüfungen stellen sicher, dass der Gewindebohrer alle Maßvorgaben (Gewindegenauigkeit, Durchmesser usw.) erfüllt und frei von Fehlern ist.

ANGEBOT EINHOLEN

In welchen Größen fertigt Baucor Geradnut- und Handgewindebohrer?

Gängige Größen von Geradnut-Gewindebohrern bei Baucor

  • Metrisches Regelgewinde (M): Beliebte Größen sind M2, M3, M4, M5, M6, M8, M10, M12 und gegebenenfalls größere Durchmesser.
  • Metrisches Feingewinde (M): Achten Sie auf Größen wie M6 x 1.0, M8 x 1.25, M10 x 1.5 für feinere Gewindesteigungen.
  • Unified National Coarse (UNC): Üblicherweise erhältliche Größen sind voraussichtlich #0-80, #1-64, #2-56, 1/4-20, 5/16-18, 3/8-16, 1/2-13 und gegebenenfalls größere.
  • Unified National Fine (UNF): Sie finden unter anderem Größen wie #0-80 UNF, #1-64 UNF, 2-56 UNF, 1/4-28, 5/16-24, 3/8-24, 1/2-20 und gegebenenfalls größere.

Baucor kann Gewindebohrer für Sie in Größen von sehr klein wie M0.5 bis groß bis M68 fertigen und deckt so ein breites Spektrum an Gewindeanforderungen ab.

Bitte kontaktieren Sie uns für die passenden Abmessungen. Baucor kann Gewindebohrer auch in den speziellsten Größen fertigen, zugeschnitten auf Ihren Bedarf.

Aus welchen Werkstoffen werden Geradnut- und Handgewindebohrer hergestellt?

Geradnut-Handgewindebohrer, bekannt für ihre Einfachheit und Wirksamkeit in spanarmen Werkstoffen, erfordern robuste Werkstoffe, um den Belastungen des Gewindeschneidens standzuhalten. Das verwenden Hersteller wie Baucor voraussichtlich:

Gängige Werkstoffe:

  • Schnellarbeitsstahl (HSS): Der Industriestandard für viele Handgewindebohrer! HSS bietet eine ausgewogene Kombination aus:
  • Härte: Unerlässlich zum Schneiden von Gewinden in verschiedene Materialien.
  • Zähigkeit: Um Bruch beim Gewindebohren zu widerstehen.
  • Wirtschaftlichkeit: Das macht HSS zu einer attraktiven Wahl für allgemeine Anwendungen.
  • Kobaltlegierter Schnellarbeitsstahl (HSS-E): Wenn die Aufgabe anspruchsvoller wird, kommt HSS-E zum Einsatz. Sein höherer Kobaltgehalt verbessert:
  • Hitzebeständigkeit: Entscheidend für das Gewindebohren in schwierigeren Materialien oder in Umgebungen mit hohem Produktionsvolumen.
  • Verschleißfestigkeit: Verlängert die Lebensdauer des Gewindebohrers und verringert den Bedarf an häufigem Austausch.

Sonderwerkstoffe:

  • Pulvermetallurgischer Schnellarbeitsstahl (PM HSS): Für wirklich anspruchsvolle Aufgaben in abrasiven Materialien könnte PM HSS die Antwort sein. Sein besonderes Herstellungsverfahren liefert:
  • Außergewöhnliche Verschleißfestigkeit: Übertrifft Standard-HSS in schwierigen Szenarien.
  • Hohe Zähigkeit: Minimiert das Risiko eines Gewindebohrerbruchs, selbst bei schwerem Einsatz.

Hartmetall: In bestimmten Szenarien können Handgewindebohrer aus Vollhartmetall (VHM) zum Einsatz kommen. Ihre außergewöhnliche Härte und Verschleißfestigkeit sind ideal für:

  • Stark abrasive Materialien: Beim Gewindebohren in außergewöhnlich zähen oder abrasiven Materialien, in denen Standard-Gewindebohrer vorzeitig verschleißen würden.
  • Hochpräzise Anwendungen: Hartmetall kann dank seiner Steifigkeit Toleranzen halten und schärfere Gewinde formen.

Spezielle Werkzeugstähle: Einige Hersteller bieten Gewindebohrer aus bestimmten Werkzeugstahlsorten für sehr spezielle Aufgaben an, bei denen eine besondere Kombination von Eigenschaften erforderlich ist:

Höhere Schlagzähigkeit: Für Anwendungen, bei denen Stöße oder Vibrationen ein Problem sein können.

Verträglichkeit mit bestimmten Werkstoffen: Zur Leistungsoptimierung beim Gewindebohren in bestimmten Kunststoffen, Nichteisenlegierungen oder anderen Materialien mit besonderen Zerspanungseigenschaften.

  • Oberflächenbehandlungen und Beschichtungen: Über den Grundwerkstoff hinaus spielen Beschichtungen eine entscheidende Rolle für die Leistungssteigerung:
  • Beschichtungen auf Nitridbasis: Optionen wie Titannitrid (TiN), Titanaluminiumnitrid (TiAlN) oder Titancarbonitrid (TiCN) werden häufig eingesetzt, um die Verschleißfestigkeit zu verbessern, die Oberflächenhärte zu erhöhen und die Reibung zu verringern.
  • Spezialbeschichtungen: Für bestimmte Werkstückmaterialien oder Anwendungen können weniger gängige Beschichtungen wie Chromnitrid (bei Korrosionsproblemen) oder Mehrlagenbeschichtungen, die die Stärken mehrerer Materialien kombinieren, zur weiteren Leistungssteigerung eingesetzt werden.

Die Bedeutung anwendungsspezifischer Entscheidungen

Bedenken Sie: Die Wahl des richtigen Gewindebohrerwerkstoffs bedeutet mehr, als einfach die härteste oder fortschrittlichste Option zu wählen. So maximieren Sie Leistung und Standzeit und halten die Projektkosten niedrig:

  • Fachberatung einholen: Gewindebohrerhersteller wie Baucor oder erfahrene Zerspaner können Sie bedarfsgerecht beraten.
  • Leistung und Kosten abwägen: Manche alternativen Werkstoffe sind in bestimmten Bereichen überlegen, haben aber oft einen höheren Preis. Wägen Sie Kosten und Leistungsgewinn sorgfältig ab.
  • Testen: Bei kritischen Anwendungen kann es sinnvoll sein, verschiedene Gewindebohrerwerkstoffe zu testen, um herauszufinden, was in Ihrem konkreten Fall am besten funktioniert.

Baucor fertigt präzise Geradnut-Handgewindebohrer, die genaue, gleichmäßige Innengewinde in einer Vielzahl von Werkstoffen erzeugen. Jeder Handgewindebohrer ist auf zuverlässige Schneidleistung, reibungslose Spanabfuhr und lange Standzeit ausgelegt. Unsere Geradnut-Handgewindebohrer sind ideal für manuelle und maschinengestützte Gewindeschneidvorgänge und liefern die Präzision und Haltbarkeit, die anspruchsvolle industrielle Anwendungen erfordern.
Welche Beschichtungen verbessern Geradnut- und Handgewindebohrer?

Geradnut-Handgewindebohrer können auch dann von Oberflächenbehandlungen und Beschichtungen profitieren, wenn sie aus hochwertigen Werkstoffen wie HSS oder HSS-E bestehen. Diese Beschichtungen verbessern verschiedene Eigenschaften und führen zu einem gleichmäßigeren Gewindebohren, längerer Standzeit und besserer Gewindequalität. Hier einige gängige Optionen, die Baucor anbieten könnte:

Beliebte Beschichtungen für Handgewindebohrer

  • Titannitrid (TiN): Eine klassische goldfarbene Beschichtung, die ein rundes Paket an Vorteilen bietet:
  • Geringere Reibung: Minimiert die Reibung zwischen Gewindebohrer und Werkstückmaterial und verringert Gewindebohrkraft und Wärmeentwicklung.
  • Bessere Verschleißfestigkeit: Verlängert die Standzeit des Gewindebohrers, besonders beim Gewindebohren in abrasiven Materialien oder in der Serienfertigung.
  • Kostengünstig: Ein Gleichgewicht zwischen Wirtschaftlichkeit und Leistungsvorteilen.
  • Titanaluminiumnitrid (TiAlN): Wenn Hitze zum Hauptproblem wird, steht TiAlN im Mittelpunkt:
  • Hochtemperaturanwendungen: Behält seine Eigenschaften bei erhöhten Temperaturen, ideal zum Gewindebohren in hitzebeständigen Materialien oder bei Hochgeschwindigkeitsvorgängen.
  • Oxidationsbeständigkeit: Bietet zusätzlichen Schutz vor Zersetzung bei hohen Temperaturen.

Weitere Beschichtungen

Je nach Angebot von Baucor und Ihrem konkreten Bedarf kommen weitere Optionen in Frage, darunter:

  • Chromnitrid (CrN): Hervorragend für Situationen mit hoher Luftfeuchtigkeit oder möglichen Korrosionsproblemen.
  • Mehrlagenbeschichtungen: Modernste Beschichtungen, die die Stärken mehrerer Materialien kombinieren und überlegene Verschleißfestigkeit, geringe Reibung und Schutz vor bestimmten Verschleißarten bieten.

Titancarbonitrid (TiCN): Bekannt für die Kombination aus Härte, Verschleißfestigkeit und Schmierfähigkeit (geringere Reibung). TiCN überzeugt bei:

  • Verringerung von Kaltverschweißungen: Verhindert, dass Material am Gewindebohrer haften bleibt, besonders bei weicheren Werkstückmaterialien.
  • Universelle Leistung: Das ausgewogene Eigenschaftsprofil macht sie für ein breiteres Spektrum von Gewindebohranwendungen geeignet als einige spezialisiertere Beschichtungen.

Diamantähnlicher Kohlenstoff (DLC): DLC-Beschichtungen zeichnen sich durch extreme Härte, überlegene Verschleißfestigkeit und einen sehr niedrigen Reibungskoeffizienten aus. Damit sind sie ideal für:
Anspruchsvolle Werkstoffe: Gewindebohren in außergewöhnlich zähen oder abrasiven Legierungen, in denen andere Beschichtungen vorzeitig verschleißen.

Präzises Gewindebohren: Einhaltung enger Toleranzen und hoher Oberflächenqualität der Gewinde dank geringerer Reibung und ausgezeichneter Verschleißfestigkeit.

  • Zirkoniumnitrid (ZrN): Bietet ähnliche Eigenschaften wie TiN (Verschleißfestigkeit, geringere Reibung), jedoch mit einer markanten bronzeähnlichen Farbe. Oft eine brauchbare Alternative für das allgemeine Gewindebohren.
  • Spezial- und herstellereigene Beschichtungen: Einige Gewindebohrerhersteller bieten einzigartige Beschichtungen an, die auf bestimmte Werkstückmaterialien oder Anwendungen zugeschnitten sind. Dazu können gehören:
  • Mehrlagige Nanobeschichtungen: Die Kombination mehrerer Materialien mit Eigenschaften, die auf höhere Leistung bei besonders anspruchsvollen Aufgaben ausgelegt sind.
  • Beschichtungen für Nichteisenwerkstoffe: Sie berücksichtigen die besonderen Wechselwirkungen zwischen bestimmten Beschichtungen und Materialien wie Aluminiumlegierungen.

Wie Beschichtungen Ihnen helfen

  • Gleichmäßigeres Gewindebohren: Geringere Reibung bedeutet weniger Kraftaufwand beim Gewindebohren, weniger Ermüdung des Bedieners und bessere Kontrolle über den Gewindebohrer.
  • Sauberere Gewinde: Beschichtungen können sauberere, präzisere Gewinde erzeugen, indem sie Spanansammlungen minimieren und die Spanabfuhr verbessern.
  • Weniger Stillstand: Die durch Verschleißfestigkeit verlängerte Standzeit bedeutet weniger Gewindebohrerwechsel und weniger Produktionsstillstand.
  • Kosteneinsparungen: Beschichtete Gewindebohrer kosten zwar anfangs etwas mehr, doch ihre längere Lebensdauer und bessere Leistung können langfristig zu erheblichen Kosteneinsparungen führen.

Die Wahl optimieren: die Anwendung berücksichtigen

  • Werkstückmaterial: Stimmen Sie die Beschichtung auf das Material ab, in das Sie Gewinde bohren. CrN kann zum Beispiel wegen seiner Korrosionsbeständigkeit für Edelstahl ideal sein, während TiAlN bei den hohen Temperaturen beim Gewindebohren in Inconel-Legierungen überzeugt.
  • Produktionsvolumen: Beim Gewindebohren in großen Stückzahlen kann der Standzeitvorteil einer Premium-Beschichtung wie TiAlN die etwas höheren Kosten aufwiegen.
  • Budget: Berücksichtigen Sie die Wirtschaftlichkeit der verschiedenen Beschichtungsoptionen. Standard-TiN-Beschichtungen bieten für viele Anwendungen ein gutes Gleichgewicht.

ANGEBOT EINHOLEN

Wo werden Geradnut- und Handgewindebohrer eingesetzt?

Geradnut-Gewindebohrer, auch Handgewindebohrer genannt, sind die Arbeitspferde der Gewindeherstellung. Doch in welchen Branchen werden diese vielseitigen Werkzeuge am häufigsten eingesetzt? Schauen wir uns einige wichtige Anwendungen an:

  • Installation und Sanitär: Vom Wohnbereich bis zu Gewerbegebäuden verlassen sich Installateure auf Geradnut-Gewindebohrer, um Gewindeverbindungen in Rohren, Ventilen, Armaturen, Brauseköpfen und anderen Bauteilen für Wasser- und Gasleitungen herzustellen.
  • HLK (Heizung, Lüftung und Klimatechnik): Diese Gewindebohrer spielen eine wichtige Rolle beim Verbinden von Kupferrohren und anderen Materialien in Kältemittelleitungen von Klimaanlagen und Wärmepumpen. Sie sind außerdem unverzichtbar für Gewindeanschlüsse an Ventilen und anderen Komponenten von HLK-Anlagen.
  • Industrielle Fertigung und Verarbeitung: Umfangreiche Rohrleitungssysteme sind ein Kennzeichen vieler Industrieanlagen. Geradnut-Gewindebohrer sind entscheidend für dichte Verbindungen an Rohren, Behältern, Ventilen und Verteilern, die in diesen Prozessen für den Transport von Flüssigkeiten, Gasen und anderen Medien verwendet werden.
  • Automobilbau: Fahrzeuge sind bei Flüssigkeitsleitungen stark auf Gewindeverbindungen angewiesen. Geradnut-Gewindebohrer sind unverzichtbar für Gewindeanschlüsse von Kraftstoff-, Brems-, Öl- und Hydraulikleitungen in verschiedenen Automobilanwendungen.
  • Reparatur und Instandhaltung (MRO): Wenn Gewinde in Rohren, Fittings oder Bauteilen in den verschiedensten Branchen beschädigt sind, kommen Geradnut-Gewindebohrer zu Hilfe. Sie ermöglichen es Technikern, diese Gewinde bei Wartungs- und Reparaturarbeiten wiederherzustellen.
  • Individuelle Fertigung: Spezielle Rohrleitungen, Armaturen und Bauteile benötigen häufig Gewindeverbindungen. Geradnut-Gewindebohrer versetzen Fertiger in die Lage, diese einzigartigen Teile für verschiedenste Anwendungen herzustellen.

Welche Branchen setzen Geradnut- und Handgewindebohrer ein?

Geradnut-Gewindebohrer, oft als Handgewindebohrer bezeichnet, sind in vielen Branchen unverzichtbar, weil sie zuverlässige Gewindeverbindungen erzeugen. Hier ein Überblick über einige wichtige Anwender:

  • Installation, Sanitär & HLK: Diese Gewindebohrer sind unverzichtbar für dichte Verbindungen an Rohren, Ventilen, Armaturen und Kältemittelleitungen in Wohn-, Gewerbe- und Industrieumgebungen.
  • Fertigung & Verarbeitung: Umfangreiche Rohrnetze in Fabriken sind auf Geradnut-Gewindebohrer für sichere Verbindungen an Behältern, Verteilern und Rohren für den Transport von Flüssigkeiten und Gasen angewiesen.
  • Automobil & Transport: Sie spielen eine entscheidende Rolle beim Gewindebohren von Leitungen für Kraftstoff, Bremsen, Öl und Hydrauliksysteme in verschiedensten Fahrzeugen.
  • Reparatur & Instandhaltung (MRO): Das Wiederherstellen beschädigter Gewinde in Rohren, Fittings und Bauteilen in allen Branchen ist eine typische Anwendung dieser Gewindebohrer.
  • Individuelle Fertigung: Bei der Herstellung spezieller Teile mit Gewindeverbindungen für besondere Anwendungen kommen häufig Geradnut-Gewindebohrer zum Einsatz.

Der gemeinsame Nenner: Dichtheit

Geradnut-Gewindebohrer bieten eine vielseitige und anwenderfreundliche Lösung für sichere Gewindeverbindungen in zahlreichen Branchen. Weil sie sich sowohl von Hand als auch mit Ständerbohrmaschinen einsetzen lassen, passen sie sich unterschiedlichen Anforderungen an.

Auf welchen Maschinen werden Geradnut- und Handgewindebohrer eingesetzt?

Geradnut-Gewindebohrer, auch Handgewindebohrer genannt, lassen sich zwar von Hand verwenden, sind aber auch in verschiedenen Maschinen einsetzbar. Hier ein Überblick über einige gängige Anwendungen:

  • Ständerbohrmaschinen: Viele Ständerbohrmaschinen sind mit einer Gewindebohrfunktion ausgestattet, die kontrolliertes Gewindebohren mit Geradnut-Gewindebohrern ermöglicht. Das ist ideal für einfache Gewindebohrvorgänge.
  • Fräsmaschinen (mit Synchron-Gewindebohren): Fräsmaschinen mit Synchron-Gewindebohren bieten im Vergleich zu Ständerbohrmaschinen mehr Präzision und Kontrolle beim Gewindebohren. Das eignet sich für Aufgaben mit höheren Genauigkeitsanforderungen.

CNC-Maschinen:

  • CNC-Fräsmaschinen (Vertikal-Bearbeitungszentren): Diese vielseitigen Maschinen können neben anderen Zerspanungsvorgängen auch Gewindebohren und vereinfachen so den Fertigungsprozess für Teile mit Gewindebohrungen.
  • CNC-Drehmaschinen (mit angetriebenen Werkzeugen): Drehmaschinen mit angetriebenen Werkzeugen können Geradnut-Gewindebohrer nutzen, um Gewindeverbindungen senkrecht zur Mittellinie eines Teils herzustellen, etwa seitlich an einem Rohr oder Fitting.
  • Spezielle Gewindebohrmaschinen: Für Gewindebohranwendungen mit hohen Stückzahlen bieten Spezialmaschinen kurze Zykluszeiten und automatische Werkzeugwechsel und maximieren so die Effizienz.

Weitere Ausrüstung:

  • Gewindeschneidköpfe: Diese Köpfe lassen sich an Ständerbohrmaschinen oder älteren CNC-Maschinen ohne Synchron-Gewindebohren montieren. Sie bieten Sicherheitsfunktionen und bessere Kontrolle über den Gewindebohrer bei anspruchsvolleren Aufgaben.
  • Werkzeughalter: Die Wahl des Werkzeughalters (z. B. ER-Spannzangenfutter, Schnellwechsel-Gewindeschneidfutter) beeinflusst Faktoren wie Steifigkeit des Gewindebohrers, Präzision und Ausgleich von Fluchtungsfehlern.
Welche Unterstützung bei Konstruktion und Anwendungstechnik bietet Baucor für Geradnut- und Handgewindebohrer?

Baucor verfügt über das Wissen zu Schneidwerkzeugen und die Engineering-Erfahrung, um Ihnen bei der Suche nach der perfekten Gewindebohrer-Lösung zu helfen.
Mögliche Unterstützungsleistungen:

  • Auswahl des Gewindebohrerwerkstoffs: Sie sind unsicher, ob HSS, kobaltlegierter HSS oder ein anderer Werkstoff für Ihr Werkstück am besten ist? Die Experten von Baucor führen Sie zum idealen Gewindebohrer für Ihre Anwendung.
  • Das richtige Gewinde wählen: Benötigen Sie ein Regel- oder Feingewinde? Metrisch oder Unified? Baucor hilft Ihnen, die optimalen Gewinde für die Anforderungen Ihres Projekts zu erzielen.
  • Individuelle Gewindebohrer: Benötigt Ihr Projekt einen speziellen Geradnut-Gewindebohrer? Das Engineering-Team von Baucor kann möglicherweise einen Sondergewindebohrer fertigen, der genau Ihren Spezifikationen entspricht.
  • Anwendungsoptimierung: Erhalten Sie von den Ingenieuren von Baucor Empfehlungen zu Beschichtungen, Gewindebohrgeschwindigkeiten, Schmierung und mehr, um Ihre Effizienz beim Gewindebohren und die Standzeit zu steigern.

UNÜBERTROFFENE ANWENDUNGSTECHNISCHE UNTERSTÜTZUNG

Anwendungstechnische Unterstützung

Technisches Know-how in jeder Projektphase

Baucor bietet individuelle Werkzeuglösungen sowie Fertigungs- und Engineering-Leistungen, die auf Ihren spezifischen Bedarf zugeschnitten sind, branchenübergreifend.

Fertigungsgerechte Gestaltung (DFM)

Optimieren Sie Ihr Design für die Fertigung

Die Ingenieure von Baucor prüfen Ihre Konstruktion und geben Hinweise, um Fertigbarkeit, Wirtschaftlichkeit und Effizienz zu verbessern.

Lösungen für Prototypen und Serienfertigung

Ihre Lösung – in jeder Stückzahl

Ob Sie einen einzelnen Prototyp oder die Serienfertigung benötigen: Die Ingenieure von Baucor arbeiten gerne mit Ihnen zusammen. Sprechen Sie uns an, und wir besprechen, wie wir Ihre Idee Wirklichkeit werden lassen.

Kundenspezifische Engineering-Lösungen

Maßgeschneiderte Lösungen für Baucor-Kunden

Baucor ist darauf spezialisiert, einzigartige Fertigungs- und Engineering-Lösungen bereitzustellen, die auf den spezifischen Bedarf jedes Kunden zugeschnitten sind. Unsere Expertise deckt ein breites Spektrum an Branchen und Anwendungen ab.

Welche Design-Leitfäden gibt es für Geradnut- und Handgewindebohrer?

Aufbau von Geradnut-Handgewindebohrern verstehen – für optimales Gewindeschneiden

Auch wenn es keine allgemeingültige Konstruktionsvorschrift für Geradnut-Gewindebohrer gibt, hilft Ihnen das Verständnis wichtiger Prinzipien und Normen bei der Wahl des richtigen Werkzeugs:

Wichtige Konstruktionsmerkmale

  • Der Werkstoff zählt: Schnellarbeitsstahl (HSS) ist der Standard, doch für zähere Werkstoffe können Gewindebohrer aus kobaltlegiertem HSS oder PM HSS nötig sein. Prüfen Sie die Anforderungen Ihres Werkstücks!
  • Schaftgröße: Genormte Schäfte passen in gängige Windeisen und Maschinenfutter. Achten Sie auf Kompatibilität mit Ihrer Ausrüstung.
  • Gerade Spannuten: Sie sind ideal für kurzspanende Werkstoffe. Bedenken Sie, dass sie die Spanabfuhr bei Durchgangsbohrungen im Vergleich zu Spiralnuten einschränken können.
  • Gewindeausführung: Genauigkeit ist alles! Gewindenormen (ISO, ANSI) legen die genaue Form, Größe und Toleranzen für Austauschbarkeit und korrekten Sitz fest.
  • Beschichtungen steigern die Leistung: Titannitrid (TiN) und andere Beschichtungen verringern Reibung und Verschleiß. Das verlängert die Standzeit des Gewindebohrers, besonders in zäheren Werkstoffen.